 EN
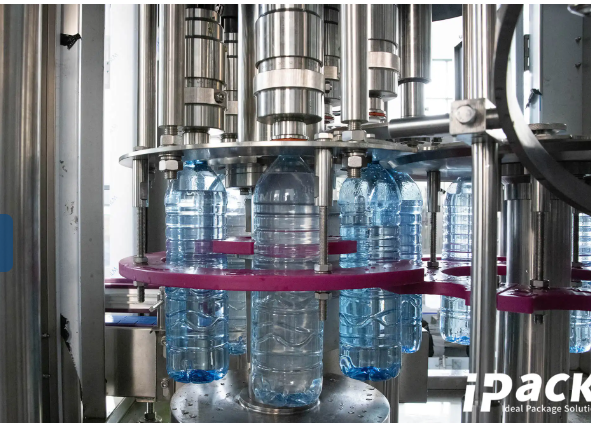
Ο αφρός στις μηχανές γεμίσματος ανθρακούχων ποτών είναι μία από τις πιο επίμονες και δαπανηρές προκλήσεις στην παραγωγή ποτών, με αποτέλεσμα απώλεια προϊόντος, ασυνεπή επίπεδα γεμίσματος και μειωμένη ανθράκωση. [Επικοινωνήστε με τους ειδικούς μας στην τεχνολογία γεμίσματος] για προσαρμοσμένες λύσεις που θα βελτιστοποιήσουν την απόδοση της μηχανής γεμίσματος ανθρακούχων ποτών σας και θα μειώσουν τις απώλειες λόγω αφρού. Αυτός ο οδηγός εξετάζει τις ριζικές αιτίες του αφρού και παρέχει αποδεδειγμένες, εφαρμόσιμες λύσεις βασισμένες σε ερευνητικά δεδομένα της βιομηχανίας και πραγματικά δεδομένα παραγωγής.
Βασικές Αιτίες – Αστάθεια της Πίεσης του CO₂ και Πυρηνοποίηση που Οφείλεται στη Θερμοκρασία
Η δημιουργία αφρού στις μηχανές γεμίσματος ανθρακούχων ποτών οφείλεται κυρίως στην απότομη απελευθέρωση διαλυμένου CO₂ όταν η πίεση του συστήματος πέσει κάτω από το σημείο κορεσμού. Ακόμα και μια παροδική διαφορά πίεσης μεγαλύτερη των 0,5 bar μπορεί να προκαλέσει βίαιο σχηματισμό φυσαλίδων, όπως καταγράφεται από τον Ponemon (2023), μετατρέποντας μια ελεγχόμενη ροή σε αφρώδη έκρηξη. Η αστάθεια προκύπτει συχνά στη γραμμή μεταφοράς μεταξύ της δεξαμενής προϊόντος και της λεκάνης γεμίσματος, όπου οι διακυμάνσεις πίεσης διαταράσσουν την ισορροπία. Η τυρβώδης ροή του υγρού, οι οξείες καμπύλες και οι κακώς σχεδιασμένες επιφάνειες καθίσματος βαλβίδων ενισχύουν αυτό το φαινόμενο δημιουργώντας τοπικές ζώνες χαμηλής πίεσης που λειτουργούν ως σημεία πυρήνωσης. Η θερμοκρασία επιδεινώνει το πρόβλημα: η διαλυτότητα του CO₂ είναι αντιστρόφως ανάλογη της θερμοκρασίας του ποτού, επομένως μια αύξηση μόλις 2°C μπορεί να μειώσει σημαντικά την ικανότητα κράτησης αερίου και να προωθήσει τον σχηματισμό φυσαλίδων κατά τη διαδικασία γεμίσματος. Όταν η θερμοκρασία του εισερχόμενου προϊόντος διακυμαίνεται πέραν των ±2°C από την καθορισμένη τιμή, η συνοχή του γεμίσματος επιδεινώνεται και οι αφρώδεις υπερχειλίσεις γίνονται συχνές. Χωρίς δυναμική ρύθμιση αντίστασης πίεσης και αυστηρόν έλεγχο της θερμοκρασίας, ακόμα και οι υψηλής ταχύτητας μηχανές γεμίσματος ανθρακούχων ποτών αντιμετωπίζουν δυσκολίες στη διατήρηση αφρόστατης λειτουργίας.
Αποδεδειγμένες Λύσεις – Προ-αφρώδης Απαερωσία, Βελτιστοποιημένη Γεωμετρία Ακροφυσίου και Συγχρονισμός Ρυθμού Ροής
Η αποτελεσματική μείωση του αφρού ξεκινά προς τα ανώτερα σημεία—με την αφαίρεση περιττού διαλυμένου CO₂ πριν φτάσει το υγρό στη βαλβίδα γεμίσματος. Η προ-αφρώδης απαερίωση, η οποία επιτυγχάνεται συνήθως μέσω θαλάμων κενού ή ελεγχόμενης προ-εκκένωσης, μειώνει τα επίπεδα CO₂ σε μια σταθερή κατάσταση με χαμηλότερη τάση πυρήνωσης. Στη συνέχεια, η γεωμετρία της ακροφυσίου πρέπει να υποστηρίζει ροή λείας (λαμιναρική) φύσης: ομαλές, στενεύουσες οπές με λείες επιφάνειες εξαλείφουν τις οξείες ακμές που προκαλούν τυρβώδη ροή και ζώνες χαμηλής πίεσης. Πολλές σύγχρονες μηχανές γεμίσματος ανθρακούχων ποτών υψηλής ταχύτητας χρησιμοποιούν ακροφύσια που έχουν σχεδιαστεί με υπολογιστική ρευστοδυναμική, προκειμένου να παρέχουν μια συνεκτική, χαμηλής ταχύτητας ροή που ενυγραίνει απαλά το τοίχωμα του δοχείου, αντί να προκαλεί εκτόξευση. Σε συμπλήρωση αυτών των βελτιώσεων του εξοπλισμού, η συγχρονισμένη ρύθμιση της παροχής προσαρμόζει την ταχύτητα γεμίσματος σε πραγματικό χρόνο, ώστε να ταιριάζει με την ικανότητα του δοχείου να εκκενώνει τον εκτοπισμένο αέρα. Βαλβίδες με κινητήρες servo και κινητήρες μεταβλητής συχνότητας στην αντλία προϊόντος επιτρέπουν ακριβή επιτάχυνση κατά την έναρξη του γεμίσματος, σταθερή ταχύτητα κατά τη διάρκεια του γεμίσματος και ελεγχόμενη επιβράδυνση πριν από τον τερματισμό. Όταν συνδυάζεται με γέμισμα υπό αντίθλιψη (ισοβαρές μέθοδο), αυτή η ενσωματωμένη προσέγγιση μειώνει τον όγκο του αφρού κατά περισσότερο από 50 %, βελτιώνοντας την απόδοση της γραμμής, ελαχιστοποιώντας τις απώλειες προϊόντος και διατηρώντας την ακεραιότητα της ανθρακούχησης.
Επίτευξη σταθερών επιπέδων γέμισης και ακεραιότητας ανθρακούχωσης
Ο νόμος του Henry καθορίζει ότι η συγκέντρωση του διαλυμένου CO₂ είναι ανάλογη της μερικής πίεσής του πάνω από το υγρό, σε σταθερή θερμοκρασία. Στην πράξη, η διαλυτότητα μεγιστοποιείται σε χαμηλές θερμοκρασίες (2–8°C) και αυξημένες πιέσεις (2–5 bar). Εάν η πίεση αντίστασης (backpressure) στην κάμερα γέμισης πέσει κάτω από το κατώφλι ισορροπίας που απαιτείται για τη διατήρηση του CO₂ σε διάλυμα, το αέριο σχηματίζει φυσαλίδες και διαφεύγει—προκαλώντας αφρό, ασυνεπή επίπεδα γέμισης και απώλεια ανθρακούχησης. Αν και τα ισοβαρή συστήματα διατηρούν σταθερή πίεση στον χώρο κεφαλής (headspace) καθ’ όλη τη διάρκεια του κύκλου γέμισης, μικρές πτώσεις πίεσης και διακυμάνσεις της θερμοκρασίας του προϊόντος μπορούν ακόμη να διαταράσσουν τη διαλυτότητα. Ο δυναμικός έλεγχος της πίεσης αντίστασης—με χρήση πραγματικού χρόνου ανατροφοδότησης από αισθητήρες για συνεχή προσαρμογή των προφίλ πίεσης—διατηρεί αυτή τη ευαίσθητη ισορροπία. Αυτό διασφαλίζει ότι το CO₂ παραμένει πλήρως διαλυμένο μέχρι τη στιγμή της σφράγισης, εξασφαλίζοντας ομοιόμορφη ανθρακούχηση και αποτρέποντας την ακριβή απώλεια όγκου. Η ακριβής βαθμονόμηση των αισθητήρων και των ενεργοποιητών είναι απαραίτητη για την πρόληψη υπο-ανθρακούχησης και μετατόπισης του επιπέδου γέμισης. Οι χωρητικοί ή υπερηχητικοί αισθητήρες επιπέδου γέμισης πρέπει να επαληθεύονται έναντι ενός πρότυπου οργάνου τουλάχιστον μία φορά ανά βάρδια· μια απόκλιση ±1 mm μπορεί να οδηγήσει σε απώλεια αρκετών χιλιοστολίτρων προϊόντος ανά δοχείο. Οι μετατροπείς πίεσης και οι μετρητές ροής απαιτούν βαθμονόμηση με χρήση προτύπων ελέγχου που είναι ελέγξιμα έναντι των προτύπων του NIST, προκειμένου να διασφαλιστεί ότι οι ρυθμιστικές τιμές πίεσης αντίστασης και οι ρυθμοί ροής του υγρού παραμένουν εντός των προδιαγραφών για τη μηχανή γέμισης ανθρακούχων ποτών.
Ελαχιστοποίηση της απόκτησης οξυγόνου και της μόλυνσης κατά την υψηλής ταχύτητας γέμιση
Η ελαχιστοποίηση της πρόσληψης οξυγόνου κατά τη γέμιση ανθρακούχων ποτών με υψηλή ταχύτητα απαιτεί προσεκτική εξισορρόπηση μεταξύ υγιεινής σχεδίασης και δυναμικής ρευστών. Τα συστήματα Clean-in-Place (CIP) απαιτούν λείες, χωρίς ραφές επιφάνειες για να αποτρέψουν την ανάπτυξη μικροοργανισμών· ωστόσο, τέτοια χαρακτηριστικά μπορούν ενδεχομένως να προκαλέσουν τυρβώδη ροή, η οποία αυξάνει την εγκλωβισμένη ποσότητα οξυγόνου. Δεδομένου ότι η φάση γέμισης αντιστοιχεί μόνο στο 10–20% του συνολικού περιεχομένου οξυγόνου σε ένα σφραγισμένο δοχείο, η βελτιστοποίηση αυτού του σταδίου είναι κρίσιμη. Οι κορυφαίοι κατασκευαστές αντιμετωπίζουν αυτό το ζήτημα με τη μηχανική σχεδίαση ακροφυσίων γέμισης που διαθέτουν υγιεινές, πλήρως αποστραγγιζόμενες γεωμετρίες, οι οποίες διατηρούν ήρεμη, ανοδική στρωτή ροή από τον πάτο χωρίς να θυσιάζουν την ευκολία καθαρισμού. Οι προ-εκκενώσεις και ο στοχευμένος καθαρισμός με CO₂ περαιτέρω καταστέλλουν την είσοδο οξυγόνου, διατηρώντας παράλληλα την υγιεινή συμμόρφωση. Για παράδειγμα, διπλή ή τριπλή προ-εκκένωση σε συνδυασμό με εγγύς τοποθετημένη σφράγιση μπορεί να περιορίσει την είσοδο οξυγόνου σε λιγότερο από 30 ppb σε σύγχρονα συστήματα γέμισης ανθρακούχων ποτών. Η βέλτιστη λύση βρίσκεται στην επιλογή μηχανημάτων που ενσωματώνουν υγιεινές διαδρομές ροής με αυτοματοποιημένο CIP, διασφαλίζοντας ταυτόχρονα την ακεραιότητα της στρωτής ροής και αποτελεσματική αποστείρωση.
Διασφάλιση της ακεραιότητας της σφράγισης μετά τη γέμιση και της διατήρησης της ανθρακούχωσης
Τα τελευταία χιλιοστά του δευτερολέπτου του κύκλου γέμισης είναι καθοριστικά για την ποιότητα του προϊόντος. Κάθε καθυστέρηση μεταξύ της ολοκλήρωσης της γέμισης και της σφράγισης δημιουργεί μια «παράθυρο» για τη διαφυγή CO₂ και την εισχώρηση οξυγόνου. Οι καλύτερες σε απόδοση μηχανές γέμισης ανθρακούχων ποτών δίνουν προτεραιότητα στην ταυτοχρονικότητα «γέμισης και σφράγισης» — εκτελώντας την κλείσιμο σε λιγότερο από 100 ms. Τα δεδομένα δείχνουν ότι αυτό διατηρεί την απώλεια CO₂ κάτω του 1%, διασφαλίζοντας το επιθυμητό ανθρακούχο «σφύριγμα». Καθυστερήσεις που φτάνουν τα 700 ms ή περισσότερο μπορούν να προκαλέσουν απώλειες άνω του 8%, καθιστώντας τα προϊόντα ακατάλληλα για προηγμένες αγορές. Η ακρίβεια της βιδώματος είναι εξίσου σημαντική. Οι προηγμένες γραμμές χρησιμοποιούν συστήματα με κινητήρες servo για την εφαρμογή σταθερής ροπής — συνήθως 8–12 Nm — επιτυγχάνοντας ποσοστό ακεραιότητας σφράγισης 99,7%, προλαμβάνοντας μικροσκοπικές διαρροές που μπορούν να μειώσουν τη διάρκεια ζωής του προϊόντος έως και κατά 80%.
| Καθυστέρηση σφράγισης (ms) | Απώλεια CO₂ (%) | Επίδραση στη λειτουργία |
|---|---|---|
| < 100 ms | < 1% | Ιδανικό για προηγμένες γραμμές προϊόντων |
| 300–500 ms | 3%–5% | Αποδεκτό για λειτουργίες μεσαίας ταχύτητας |
| > 700 ms | > 8% | Σημαντική απώλεια· ακατάλληλο για προϊόντα υψηλής ποιότητας |
Η επιλογή του εσωτερικού σφραγιστικού δακτυλίου διαδραματίζει επίσης καθοριστικό ρόλο. Εύκαμπτα πολυμερή χωρίς PVC, όπως το EVA ή το TPE, προσαρμόζονται αξιόπιστα σε ελαττώματα των δοχείων χωρίς να παραμορφώνονται υπό πίεση. Μια μελέτη του 2021 που πραγματοποιήθηκε σε 12.000 δοχεία απέδειξε ότι οι αλουμινένιες καπάκια με θερμική σφράγιση διατήρησαν το 98,7% του αρχικού CO₂ μετά από έξι μήνες—ξεπερνώντας τα τυπικά βίδωμα καπάκια κατά 19%. Συνολικά, η άμεση συγχρονισμένη διαδικασία γέμισης-σφράγισης, η ελεγχόμενη εφαρμογή ροπής και οι υψηλής απόδοσης δακτύλιοι σχηματίζουν μια ολοκληρωμένη στρατηγική για τη διατήρηση της ανθρακούχωσης και της σταθερότητας της γεύσης σε μακροπρόθεσμη βάση. Με την εφαρμογή αυτών των αποδεδειγμένων λύσεων, οι παραγωγοί αναψυκτικών μπορούν να μειώσουν σημαντικά τον αφρό, να βελτιώσουν την ακρίβεια γέμισης και να επεκτείνουν τη διάρκεια ζωής των προϊόντων τους κατά τη λειτουργία των μηχανημάτων γέμισης αναψυκτικών.
Συχνές Ερωτήσεις
Πώς επηρεάζει η θερμοκρασία τη διαλυτότητα του CO₂ στα αναψυκτικά; Η θερμοκρασία επηρεάζει αντιστρόφως τη διαλυτότητα του CO₂· τα ψυχρότερα ποτά κρατούν περισσότερο διαλυμένο CO₂, ενώ τα θερμότερα προωθούν την πυρηνοποίηση φυσαλίδων και τον αφρισμό κατά τη γέμιση. Μια αύξηση μόλις 2°C μπορεί να μειώσει σημαντικά την ικανότητα κράτησης αερίου.
Τι είναι ο δυναμικός έλεγχος της αντίστασης πίεσης στις μηχανές γέμισης; Ο δυναμικός έλεγχος της αντίστασης πίεσης χρησιμοποιεί ανατροφοδότηση από αισθητήρες για να προσαρμόζει σε πραγματικό χρόνο τα προφίλ πίεσης, διασφαλίζοντας ότι το διαλυμένο CO₂ παραμένει σε διάλυμα και ότι ο αφρισμός ελαχιστοποιείται. Αυτό είναι απαραίτητο για συνεπή ανθρακούχηση στις μηχανές γέμισης ανθρακούχων ποτών.
Γιατί είναι κρίσιμη η συγχρονισμένη λειτουργία γέμισης-σφράγισης; Η υψηλής ταχύτητας συγχρονισμένη λειτουργία γέμισης-σφράγισης εμποδίζει την απώλεια CO₂ και την εισροή οξυγόνου, διασφαλίζοντας τη διατήρηση της ανθρακούχησης και τη συνέπεια της ποιότητας του προϊόντος. Καθυστερήσεις πέραν των 100 ms μπορούν να οδηγήσουν σε μετρήσιμη απώλεια CO₂.
Ποια είναι τα καλύτερα υλικά για τις εσωτερικές επενδύσεις των καπακιών; Μη-PVC πολυμερή όπως το EVA και το TPE παρέχουν ευελαστικότητα και αξιόπιστη σφράγιση, μειώνοντας την απώλεια CO₂ και διατηρώντας τη διάρκεια ζωής. Οι αλουμινένιες καπάκια που σφραγίζονται με θερμότητα έχουν αποδειχθεί ότι διατηρούν το 98,7% του αρχικού CO₂ μετά από έξι μήνες.
Πώς μπορώ να μειώσω τον αφρό στη μηχανή γεμίσματος ανθρακούχων ποτών; Ο αφρός μπορεί να μειωθεί μέσω προ-αφρώδους απαερώσεως, βελτιστοποιημένης γεωμετρίας ακροφυσίου με σχεδιασμό λείας ροής και συγχρονισμού της παροχής. Όταν συνδυάζεται με δυναμικό έλεγχο αντίστασης, ο όγκος του αφρού μπορεί να μειωθεί κατά περισσότερο από 50%.
Ποια είναι η ιδανική καθυστέρηση σφράγισης για προϊόντα υψηλής ποιότητας ανθρακούχων ποτών; Για προϊόντα υψηλής ποιότητας, η καθυστέρηση σφράγισης πρέπει να είναι κάτω των 100 ms, κάτι που διατηρεί την απώλεια CO₂ κάτω του 1%. Καθυστερήσεις που υπερβαίνουν τα 700 ms μπορούν να προκαλέσουν απώλειες πάνω από 8%, καθιστώντας τα προϊόντα ακατάλληλα για αγορές υψηλής ποιότητας.