 EN
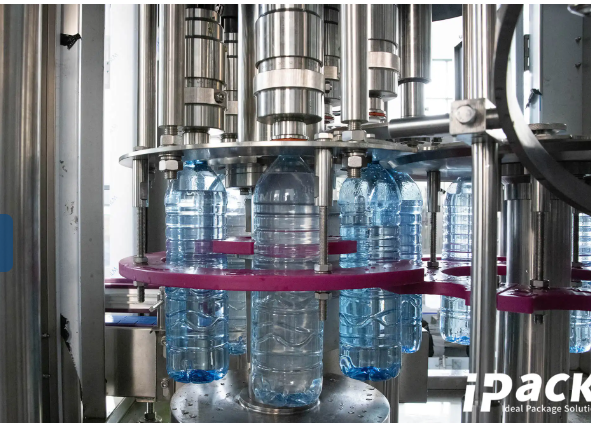
La schiumatura nelle macchine per il riempimento di bevande gassate è una delle sfide più persistenti e costose nella produzione di bevande, causando spreco di prodotto, livelli di riempimento non costanti e compromissione della carbonazione. [Contatta i nostri esperti in tecnologia di riempimento] per soluzioni personalizzate volte a ottimizzare le prestazioni della tua macchina per il riempimento di bevande gassate e a ridurre le perdite legate alla schiuma. Questa guida analizza le cause alla radice della schiumatura e fornisce soluzioni dimostrate e applicabili, basate su ricerche del settore e dati reali provenienti dalla produzione.
Cause principali – Instabilità della pressione di CO₂ e nucleazione guidata dalla temperatura
La formazione di schiuma nelle macchine per il riempimento di bevande gassate deriva principalmente dal rilascio improvviso dell’anidride carbonica (CO₂) disciolta quando la pressione del sistema scende al di sotto del punto di saturazione. Anche una differenza transitoria superiore a 0,5 bar può innescare una nucleazione violenta di bolle, come documentato da Ponemon (2023), trasformando un flusso controllato in un’ondata schiumosa. L’instabilità ha spesso origine nella linea di trasferimento tra il serbatoio del prodotto e la vasca del riempitore, dove le fluttuazioni di pressione perturbano l’equilibrio. La turbolenza del liquido, le curve troppo strette e i sedili delle valvole progettati in modo non ottimale amplificano questo effetto generando zone locali a bassa pressione che fungono da siti di nucleazione. La temperatura aggrava ulteriormente il problema: la solubilità della CO₂ è inversamente proporzionale alla temperatura della bevanda, quindi un aumento di soli 2 °C può ridurre in modo significativo la capacità di trattenere il gas e favorire la formazione di bolle durante il riempimento. Quando la temperatura del prodotto in ingresso varia di oltre ±2 °C rispetto al valore impostato, la costanza del riempimento peggiora e gli straripamenti di schiuma diventano frequenti. Senza una regolazione dinamica della contro-pressione e un controllo termico rigoroso, anche le macchine per il riempimento di bevande gassate ad alta velocità faticano a garantire un funzionamento privo di schiuma.
Soluzioni collaudate – Degassificazione pre-foam, geometria ottimizzata dell’ugello e sincronizzazione della portata
La riduzione efficace della schiuma inizia a monte, rimuovendo in anticipo l’eccesso di CO₂ disciolto prima che il liquido raggiunga la valvola di riempimento. La degassificazione pre-schiuma, ottenuta tipicamente mediante camere a vuoto o pre-evacuazione controllata, abbassa i livelli di CO₂ fino a uno stato stabile e meno soggetto a nucleazione. Successivamente, la geometria dell’ugello deve favorire un flusso laminare: orifizi lisci e affusolati, con superfici lucidate, eliminano gli spigoli vivi che causano turbolenza e zone di bassa pressione a valle. Molti moderni macchinari per il riempimento ad alta velocità di bevande gassate utilizzano ugelli progettati con la dinamica dei fluidi computazionale per erogare un getto coerente e a bassa velocità, che bagna delicatamente la parete del contenitore anziché schizzare. A completamento di questi miglioramenti hardware, la sincronizzazione della portata regola in tempo reale la velocità di riempimento in base alla capacità del contenitore di espellere il gas spostato. Valvole azionate da servo-motori e azionamenti a frequenza variabile sulla pompa del prodotto consentono un aumento graduale all’avvio del riempimento, una velocità costante nella fase centrale e una decelerazione controllata prima dell’interruzione. Quando combinato con il riempimento a contro-pressione (isobarico), questo approccio integrato riduce il volume di schiuma di oltre il 50%, migliorando l’efficienza della linea, minimizzando gli sprechi di prodotto e preservando l’integrità della carbonazione.
Raggiungere livelli di riempimento costanti e integrità della carbonazione
La legge di Henry stabilisce che la concentrazione di CO₂ disciolto è direttamente proporzionale alla sua pressione parziale sopra il liquido, a temperatura costante. Nella pratica, la solubilità è massimizzata a basse temperature (2–8 °C) e alte pressioni (2–5 bar). Se la contro-pressione nella camera di riempimento scende al di sotto della soglia di equilibrio necessaria per trattenere il CO₂ in soluzione, si formano bolle di gas che fuoriescono, causando schiumatura, livelli di riempimento non uniformi e perdita di carbonazione. Sebbene i sistemi isobari mantengano una pressione costante nello spazio di testa durante l’intero ciclo di riempimento, lievi cali di pressione e fluttuazioni della temperatura del prodotto possono comunque alterare la solubilità. Il controllo dinamico della contro-pressione—che utilizza in tempo reale il feedback dei sensori per regolare continuamente i profili di pressione—preserva questo delicato equilibrio. Ciò garantisce che il CO₂ rimanga completamente disciolto fino alla chiusura, assicurando una carbonazione uniforme ed evitando sprechi di volume. Una taratura precisa di sensori e attuatori è essenziale per prevenire sottocarbonazione e deriva del livello di riempimento. Le sonde capacitivi o ad ultrasuoni per il rilevamento del livello di riempimento devono essere verificate rispetto a un campione di riferimento almeno una volta per turno; una deviazione di ±1 mm può comportare una perdita di diversi millilitri di prodotto per contenitore. I trasduttori di pressione e i misuratori di portata devono essere tarati utilizzando standard riconducibili al NIST, per garantire che i valori impostati di contro-pressione e le portate di liquido rimangano entro le specifiche previste per la vostra macchina per il riempimento di bevande gassate.
Minimizzazione dell’assorbimento di ossigeno e della contaminazione durante il riempimento ad alta velocità
Minimizzare l’assorbimento di ossigeno durante il riempimento ad alta velocità di bevande gassate richiede un’attenta conciliazione tra progettazione igienica e dinamica dei fluidi. I sistemi Clean-in-Place necessitano di superfici lisce e prive di interstizi per prevenire la proliferazione microbica, ma tali caratteristiche possono involontariamente generare turbolenza, aumentando l’ingresso di ossigeno. Poiché la fase di riempimento contribuisce soltanto per il 10–20% al contenuto totale di ossigeno in un contenitore sigillato, ottimizzare questa fase è fondamentale. I principali produttori affrontano la questione progettando ugelli di riempimento con geometrie igieniche e completamente scaricabili, in grado di mantenere un flusso laminare dolce dal basso verso l’alto senza compromettere la pulibilità. Cicli di pre-evacuazione e spurgo mirato con CO₂ riducono ulteriormente l’ingresso di ossigeno, garantendo nel contempo la conformità igienica. Ad esempio, una pre-evacuazione doppia o tripla abbinata a una chiusura del contenitore immediatamente successiva al riempimento può limitare l’ingresso di ossigeno a meno di 30 ppb nei moderni sistemi di macchine per il riempimento di bevande gassate. La soluzione ottimale consiste nella scelta di macchine che integrino percorsi di flusso igienici con CIP automatizzati, assicurando sia l’integrità del flusso laminare sia prestazioni asettiche affidabili.
Garantire l’integrità del sigillo post-riempimento e la ritenzione della carbonatazione
Gli ultimi millisecondi del ciclo di riempimento sono decisivi per la qualità del prodotto. Qualsiasi ritardo tra il completamento del riempimento e la chiusura apre una finestra per la fuoriuscita di CO₂ e l’ingresso di ossigeno. Le macchine per il riempimento di bevande gassate più performanti privilegiano la contemporaneità tra «riempimento e chiusura» — eseguendo la chiusura in meno di 100 ms. I dati dimostrano che questo mantiene la perdita di CO₂ al di sotto dell’1%, preservando la frizzantezza desiderata. Ritardi che si protraggono fino a 700 ms o oltre possono causare perdite superiori all’8%, rendendo i prodotti inadatti ai mercati premium. Anche la precisione nella chiusura è altrettanto fondamentale. Le linee avanzate utilizzano sistemi azionati da servo-motori per applicare una coppia costante — tipicamente compresa tra 8 e 12 Nm — raggiungendo un tasso di integrità del sigillo pari al 99,7%, prevenendo perdite microscopiche attraverso canali che potrebbero ridurre la durata a scaffale fino all’80%.
| Ritardo di chiusura (ms) | Perdita di CO₂ (%) | Impatto Operativo |
|---|---|---|
| < 100 ms | < 1% | Ideale per linee prodotto premium |
| 300–500 ms | 3%–5% | Accettabile per operazioni a velocità media |
| > 700 ms | > 8% | Perdita significativa; non adatto a prodotti di fascia alta |
Anche la scelta del liner per i tappi svolge un ruolo fondamentale. Polimeri flessibili privi di PVC, come EVA o TPE, si adattano in modo affidabile alle imperfezioni del contenitore senza deformarsi sotto pressione. Uno studio del 2021 condotto su 12.000 contenitori ha rilevato che i coperchi in alluminio termosaldati hanno mantenuto il 98,7% della CO₂ iniziale dopo sei mesi, superando i tappi a vite standard del 19%. Insieme, la sincronizzazione istantanea tra riempimento e sigillatura, l’applicazione controllata della coppia e i liner ad alte prestazioni costituiscono una strategia completa per preservare a lungo la gassatura e la stabilità del gusto. Implementando queste soluzioni comprovate, i produttori di bevande possono ridurre significativamente la schiumatura, migliorare la precisione del riempimento ed estendere la durata a scaffale nelle operazioni delle loro macchine per il riempimento di bevande gassate.
Domande frequenti
In che modo la temperatura influenza la solubilità della CO₂ nelle bevande? La temperatura influisce inversamente sulla solubilità della CO₂: le bevande più fredde trattengono una maggiore quantità di CO₂ disciolta, mentre i prodotti più caldi favoriscono la nucleazione delle bolle e la schiumatura durante il riempimento. Un aumento di soli 2 °C può ridurre in modo significativo la capacità di trattenere il gas.
Che cos’è il controllo dinamico della contropressione nelle macchine per il riempimento? Il controllo dinamico della contropressione utilizza il feedback dei sensori per regolare in tempo reale i profili di pressione, garantendo che la CO₂ rimanga disciolta e che la schiumatura sia ridotta al minimo. Ciò è essenziale per ottenere una carbonazione costante nelle macchine per il riempimento di bevande gassate.
Perché la sincronizzazione riempimento-chiusura è fondamentale? Una sincronizzazione ad alta velocità tra riempimento e chiusura previene la fuoriuscita di CO₂ e l’ingresso di ossigeno, assicurando il mantenimento della carbonazione e la coerenza qualitativa del prodotto. Ritardi superiori a 100 ms possono causare una perdita misurabile di CO₂.
Quali sono i materiali migliori per i guarnizioni dei tappi? Polimeri non a base di PVC, come EVA e TPE, offrono flessibilità e una tenuta affidabile, riducendo la perdita di CO₂ e mantenendo la durata di conservazione. I coperchi in alluminio termosaldati hanno dimostrato di trattenere il 98,7% del CO₂ iniziale dopo sei mesi.
Come posso ridurre la schiumatura nella mia macchina per il riempimento di bevande gassate? La schiumatura può essere ridotta mediante degasificazione pre-schiuma, geometria ottimizzata della bocchetta con design a flusso laminare e sincronizzazione della portata. Quando combinati con un controllo dinamico della contropressione, il volume di schiuma può essere ridotto di oltre il 50%.
Qual è il ritardo ideale per la sigillatura delle bevande gassate premium? Per le linee di prodotti premium, il ritardo di sigillatura deve essere inferiore a 100 ms, in modo da mantenere la perdita di CO₂ al di sotto dell'1%. Ritardi superiori a 700 ms possono causare perdite superiori all'8%, rendendo i prodotti inadatti ai mercati premium.