 EN
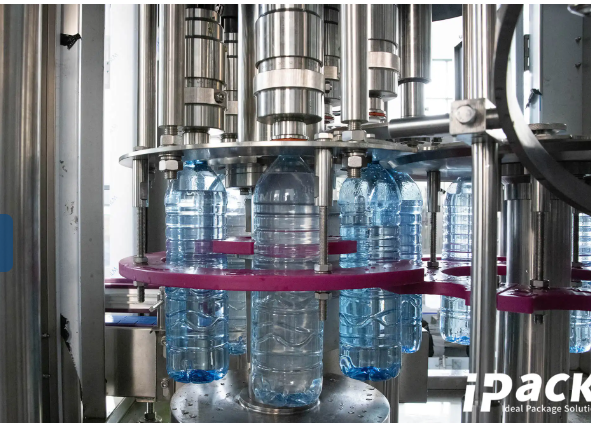
A formação de espuma nas máquinas de enchimento de bebidas gaseificadas é um dos desafios mais persistentes e onerosos na produção de bebidas, causando desperdício de produto, níveis de enchimento inconsistentes e comprometimento da gaseificação. [Entre em contato com nossos especialistas em tecnologia de enchimento] para obter soluções personalizadas que otimizem o desempenho de sua máquina de enchimento de bebidas gaseificadas e reduzam perdas relacionadas à espuma. Este guia explora as causas fundamentais da formação de espuma e apresenta soluções comprovadas e práticas, baseadas em pesquisas setoriais e dados reais de produção.
Causas Raiz – Instabilidade da Pressão de CO₂ e Nucleação Impulsionada pela Temperatura
A geração de espuma nas máquinas de enchimento de bebidas carbonatadas resulta principalmente da liberação súbita do CO₂ dissolvido quando a pressão do sistema cai abaixo do ponto de saturação. Até mesmo uma diferença transitória superior a 0,5 bar pode desencadear uma nucleação violenta de bolhas, conforme documentado por Ponemon (2023), transformando um fluxo controlado numa onda espumosa. A instabilidade origina-se frequentemente na tubulação de transferência entre o tanque de produto e a bacia do enchimento, onde flutuações de pressão perturbam o equilíbrio. A turbulência do líquido, curvas acentuadas e assentos de válvulas mal projetados amplificam esse efeito ao criar zonas locais de baixa pressão que atuam como sítios de nucleação. A temperatura agrava o problema: a solubilidade do CO₂ é inversamente proporcional à temperatura da bebida, de modo que um aumento de apenas 2 °C pode reduzir significativamente a capacidade de retenção de gás e favorecer a formação de bolhas durante o enchimento. Quando a temperatura do produto de entrada flutua além de ±2 °C em relação ao valor ajustado, a consistência do enchimento deteriora-se e os transbordamentos espumosos tornam-se frequentes. Sem regulação dinâmica de contrapressão e controlo térmico rigoroso, até mesmo máquinas de enchimento de bebidas carbonatadas de alta velocidade têm dificuldade em manter uma operação livre de espuma.
Correções comprovadas – Desgaseificação pré-espuma, geometria otimizada do bico e sincronização da taxa de fluxo
A redução eficaz da espuma começa a montante — removendo o dióxido de carbono dissolvido em excesso antes que o líquido atinja a válvula de enchimento. A desgaseificação pré-espumante, normalmente realizada por meio de câmaras de vácuo ou evacuação pré-controlada, reduz os níveis de CO₂ para um estado estável e menos propenso à nucleação. Em seguida, a geometria do bico deve favorecer o escoamento laminar: orifícios lisos e afilados, com superfícies polidas, eliminam arestas vivas que induzem turbulência e zonas de baixa pressão. Muitas máquinas modernas de enchimento de bebidas carbonatadas, de alta velocidade, utilizam bicos projetados com dinâmica computacional de fluidos para gerar um jato coeso e de baixa velocidade, que molha suavemente a parede do recipiente, em vez de provocar salpicos. Complementando essas melhorias físicas, a sincronização da vazão ajusta, em tempo real, a velocidade de enchimento conforme a capacidade do recipiente de liberar o gás deslocado. Válvulas acionadas por servo e inversores de frequência na bomba do produto permitem uma aceleração precisa no início do enchimento, uma velocidade constante durante a fase intermediária e uma desaceleração controlada antes do corte. Quando combinada com o enchimento sob contrapressão (isobárico), essa abordagem integrada reduz o volume de espuma em mais de 50%, melhorando a eficiência da linha, minimizando o desperdício de produto e preservando a integridade da carbonatação.
Alcançando Níveis de Enchimento Consistentes e Integridade da Carbonatação
A Lei de Henry estabelece que a concentração de CO₂ dissolvido é diretamente proporcional à sua pressão parcial acima do líquido, à temperatura constante. Na prática, a solubilidade é maximizada em baixas temperaturas (2–8 °C) e pressões elevadas (2–5 bar). Se a pressão de retorno na câmara de enchimento cair abaixo do limiar de equilíbrio necessário para manter o CO₂ em solução, ocorre nucleação gasosa e sua liberação — provocando espumamento, níveis de enchimento inconsistentes e perda de carbonatação. Embora os sistemas isobáricos mantenham pressão constante no espaço livre durante todo o ciclo de enchimento, pequenas quedas de pressão e flutuações na temperatura do produto ainda podem perturbar a solubilidade. O controle dinâmico de pressão de retorno — que utiliza feedback em tempo real de sensores para ajustar continuamente os perfis de pressão — preserva esse equilíbrio delicado. Isso garante que o CO₂ permaneça totalmente dissolvido até a vedação, assegurando carbonatação uniforme e evitando perdas volumétricas onerosas. A calibração precisa de sensores e atuadores é essencial para prevenir subcarbonatação e desvios nos níveis de enchimento. As sondas capacitivas ou ultrassônicas de nível de enchimento devem ser verificadas contra um padrão-mestre, no mínimo uma vez por turno; um desvio de ±1 mm pode resultar em vários mililitros de perda de produto por recipiente. Os transdutores de pressão e os medidores de vazão exigem calibração com padrões rastreáveis ao NIST, para garantir que os pontos de ajuste de pressão de retorno e as taxas de fluxo líquido permaneçam dentro das especificações da sua máquina de enchimento de bebidas carbonatadas.
Minimizando a Absorção de Oxigênio e a Contaminação Durante o Enchimento em Alta Velocidade
Minimizar a captação de oxigênio durante o enchimento de bebidas carbonatadas em alta velocidade exige um equilíbrio cuidadoso entre projeto sanitário e dinâmica dos fluidos. Sistemas de limpeza em linha (CIP) exigem superfícies lisas e sem reentrâncias para evitar a proliferação microbiana — mas tais características podem, inadvertidamente, introduzir turbulência que aumenta a incorporação de oxigênio. Uma vez que o processo de enchimento representa apenas 10–20% do teor total de oxigênio num recipiente fechado, otimizar esta etapa é fundamental. Fabricantes líderes resolvem essa questão projetando bicos de enchimento com geometrias higiênicas e totalmente drenáveis, que mantêm um escoamento laminar suave, de baixo para cima, sem comprometer a capacidade de limpeza. Ciclos pré-vácuo e purga direcionada de CO₂ reduzem ainda mais a entrada de oxigênio, mantendo a conformidade sanitária. Por exemplo, ciclos pré-vácuo duplos ou triplos, combinados com vedação imediata, conseguem limitar a entrada de oxigênio a menos de 30 ppb em sistemas modernos de máquinas de enchimento de bebidas carbonatadas. A solução ideal consiste em selecionar máquinas que integrem trajetórias de fluxo higiênicas com CIP automatizado — garantindo, assim, tanto a integridade do escoamento laminar quanto um desempenho asséptico robusto.
Garantindo a Integridade da Vedação Pós-Enchimento e a Retenção de Carbonatação
Os milissegundos finais do ciclo de enchimento são decisivos para a qualidade do produto. Qualquer atraso entre a conclusão da operação de enchimento e a vedação abre uma janela para a fuga de CO₂ e a entrada de oxigênio. As máquinas de enchimento de bebidas carbonatadas de alto desempenho priorizam a simultaneidade entre "enchimento e vedação" — realizando o fechamento em menos de 100 ms. Dados indicam que isso mantém a perda de CO₂ abaixo de 1%, preservando a efervescência pretendida. Atrasos que se estendem a 700 ms ou mais podem causar perdas superiores a 8%, tornando os produtos inadequados para mercados premium. A precisão na aplicação das tampas é igualmente vital. Linhas avançadas utilizam sistemas acionados por servo para aplicar torque consistente — tipicamente entre 8 e 12 Nm — alcançando uma taxa de integridade de vedação de 99,7%, evitando vazamentos microscópicos por canais que podem reduzir a vida útil até 80%.
| Atraso na Vedação (ms) | Perda de CO₂ (%) | Impacto Operacional |
|---|---|---|
| < 100 ms | < 1% | Ideal para linhas de produtos premium |
| 300–500 ms | 3%–5% | Aceitável para operações de velocidade média |
| > 700 ms | > 8% | Perda significativa; inadequado para produtos de alta gama |
A seleção da guarnição de fechamento também desempenha um papel fundamental. Polímeros flexíveis, sem PVC, como EVA ou TPE, adaptam-se de forma confiável às imperfeições do recipiente sem se deformarem sob pressão. Um estudo de 2021 com 12.000 recipientes revelou que tampas de alumínio seladas a quente retiveram 98,7% do CO₂ inicial após seis meses — superando tampas rosqueadas convencionais em 19%. Em conjunto, a sincronização imediata entre enchimento e vedação, a aplicação controlada de torque e as guarnições de alto desempenho formam uma estratégia completa para retenção prolongada de carbonatação e estabilidade de sabor. Ao implementar essas soluções comprovadas, os produtores de bebidas podem reduzir significativamente a espumação, melhorar a precisão do enchimento e prolongar a vida útil nas operações de máquinas de enchimento de bebidas carbonatadas.
Perguntas Frequentes
Como a temperatura influencia a solubilidade do CO₂ em bebidas? A temperatura afeta inversamente a solubilidade do CO₂; bebidas mais frias retêm mais CO₂ dissolvido, enquanto produtos mais quentes favorecem a nucleação de bolhas e a formação de espuma durante o enchimento. Um aumento de apenas 2 °C pode reduzir significativamente a capacidade de retenção de gás.
O que é o controle dinâmico de contrapressão em máquinas de enchimento? O controle dinâmico de contrapressão utiliza feedback de sensores para ajustar, em tempo real, os perfis de pressão, garantindo que o CO₂ permaneça dissolvido e minimizando a formação de espuma. Isso é essencial para uma carbonatação consistente nas máquinas de enchimento de bebidas carbonatadas.
Por que a sincronização enchimento-selamento é crítica? A sincronização de enchimento-selamento em alta velocidade evita a perda de CO₂ e a entrada de oxigênio, assegurando a retenção da carbonatação e a consistência da qualidade do produto. Atrasos superiores a 100 ms podem resultar em perda mensurável de CO₂.
Quais são os melhores materiais para revestimentos de tampas? Polímeros não-PVC, como EVA e TPE, proporcionam flexibilidade e vedação confiável, reduzindo a perda de CO₂ e mantendo a vida útil do produto. Tampas de alumínio seladas termicamente demonstraram reter 98,7% do CO₂ inicial após seis meses.
Como posso reduzir a formação de espuma na minha máquina de envase de bebidas carbonatadas? A formação de espuma pode ser reduzida por meio da desgaseificação pré-espumante, da otimização da geometria do bico com design de fluxo laminar e da sincronização da vazão. Quando combinados com controle dinâmico de contrapressão, o volume de espuma pode ser reduzido em mais de 50%.
Qual é o atraso ideal de vedação para bebidas carbonatadas premium? Para linhas de produtos premium, o atraso de vedação deve ser inferior a 100 ms, o que mantém a perda de CO₂ abaixo de 1%. Atrasos superiores a 700 ms podem causar perdas superiores a 8%, tornando os produtos inadequados para mercados premium.