 EN
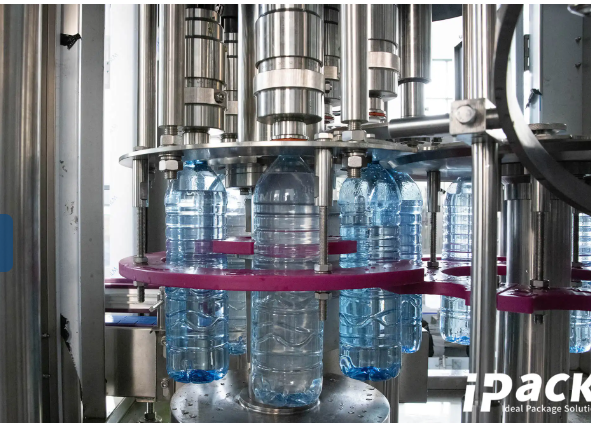
El espumado en las máquinas de llenado de bebidas gaseosas es uno de los desafíos más persistentes y costosos en la producción de bebidas, lo que provoca desperdicio de producto, niveles de llenado inconsistentes y pérdida de carbonatación. [Póngase en contacto con nuestros expertos en tecnología de llenado] para obtener soluciones personalizadas que optimicen el rendimiento de su máquina de llenado de bebidas gaseosas y reduzcan las pérdidas relacionadas con el espumado. Esta guía analiza las causas fundamentales del espumado y ofrece soluciones comprobadas y prácticas, basadas en investigaciones industriales y datos reales de producción.
Causas fundamentales: inestabilidad de la presión de CO₂ y nucleación impulsada por la temperatura
La generación de espuma en las máquinas de llenado de bebidas gaseosas se debe principalmente a la liberación brusca del CO₂ disuelto cuando la presión del sistema cae por debajo del punto de saturación. Incluso una diferencia transitoria superior a 0,5 bar puede desencadenar una nucleación violenta de burbujas, tal como documentó Ponemon (2023), transformando un flujo controlado en una oleada espumosa. La inestabilidad suele originarse en la tubería de transferencia entre el tanque de producto y la cuba de llenado, donde las fluctuaciones de presión alteran el equilibrio. La turbulencia del líquido, las curvas pronunciadas y los asientos de válvula mal diseñados amplifican este efecto al crear zonas locales de baja presión que actúan como sitios de nucleación. La temperatura agrava el problema: la solubilidad del CO₂ es inversamente proporcional a la temperatura de la bebida, por lo que un aumento de tan solo 2 °C puede reducir significativamente la capacidad de retención de gas y favorecer la formación de burbujas durante el llenado. Cuando la temperatura del producto entrante varía más de ±2 °C respecto del valor establecido, la consistencia del llenado se deteriora y los desbordamientos espumosos se vuelven frecuentes. Sin una regulación dinámica de la contrapresión y un control térmico preciso, incluso las máquinas de llenado de bebidas gaseosas de alta velocidad tienen dificultades para mantener una operación libre de espuma.
Soluciones comprobadas: desgasificación previa a la espuma, geometría optimizada de la boquilla y sincronización del caudal
La reducción eficaz de la espuma comienza aguas arriba: eliminando el exceso de CO₂ disuelto antes de que el líquido llegue a la válvula de llenado. La desgasificación previa a la espumación, lograda normalmente mediante cámaras de vacío o evacuación precontrolada, reduce los niveles de CO₂ a un estado estable y menos propenso a la nucleación. A continuación, la geometría de la boquilla debe favorecer un flujo laminar: orificios lisos y cónicos, con superficies pulidas, eliminan los bordes afilados que inducen turbulencia y estelas de baja presión. Muchas máquinas modernas de llenado de bebidas gaseosas de alta velocidad emplean boquillas diseñadas mediante dinámica computacional de fluidos para generar un chorro cohesivo y de baja velocidad que humedece suavemente la pared del recipiente, en lugar de salpicar. Complementando estas mejoras hardware, la sincronización de la tasa de flujo ajusta la velocidad de llenado en tiempo real para adaptarse a la capacidad del recipiente de ventilar el gas desplazado. Válvulas accionadas por servo y variadores de frecuencia en la bomba de producto permiten una aceleración precisa al inicio del llenado, una velocidad constante durante la fase media y una desaceleración controlada antes del corte. Al combinarse con el llenado a contrapresión (isobárico), este enfoque integrado reduce el volumen de espuma en más del 50 %, mejorando la eficiencia de la línea, minimizando el desperdicio de producto y preservando la integridad de la carbonatación.
Lograr niveles de llenado consistentes y la integridad de la carbonatación
La ley de Henry establece que la concentración de CO₂ disuelto es directamente proporcional a su presión parcial sobre el líquido, a temperatura constante. En la práctica, la solubilidad se maximiza a bajas temperaturas (2–8 °C) y presiones elevadas (2–5 bar). Si la contrapresión en la cámara de llenado cae por debajo del umbral de equilibrio necesario para retener el CO₂ en solución, se forman burbujas de gas que escapan, provocando espumado, niveles de llenado inconsistentes y pérdida de carbonatación. Aunque los sistemas isobáricos mantienen una presión constante en el espacio libre durante todo el ciclo de llenado, pequeñas caídas de presión y fluctuaciones de temperatura del producto pueden seguir afectando la solubilidad. El control dinámico de la contrapresión —que utiliza retroalimentación en tiempo real de sensores para ajustar continuamente los perfiles de presión— preserva este equilibrio delicado. Así se garantiza que el CO₂ permanezca completamente disuelto hasta el sellado, logrando una carbonatación uniforme y evitando pérdidas costosas de volumen. La calibración precisa de sensores y actuadores es esencial para prevenir la subcarbonatación y la deriva en los niveles de llenado. Las sondas capacitivas o ultrasónicas de nivel de llenado deben verificarse frente a un patrón maestro al menos una vez por turno; una desviación de ±1 mm puede ocasionar varias mililitros de pérdida de producto por envase. Los transductores de presión y los medidores de caudal requieren calibración con estándares rastreables a NIST para asegurar que los valores de consigna de contrapresión y los caudales líquidos se mantengan dentro de las especificaciones de su máquina de llenado de bebidas carbonatadas.
Minimización de la absorción de oxígeno y la contaminación durante el llenado a alta velocidad
Minimizar la captación de oxígeno durante el llenado a alta velocidad de bebidas gaseosas exige una cuidadosa conciliación entre el diseño sanitario y la dinámica de fluidos. Los sistemas de limpieza en sitio (CIP) requieren superficies lisas y libres de intersticios para evitar la proliferación microbiana, pero tales características pueden introducir, de forma involuntaria, turbulencia que aumenta la incorporación de oxígeno. Dado que el proceso de llenado representa solo del 10 al 20 % del contenido total de oxígeno en un recipiente sellado, optimizar esta etapa es fundamental. Los principales fabricantes abordan este desafío mediante la ingeniería de boquillas de llenado con geometrías higiénicas y completamente drenables, que mantienen un flujo laminar suave desde abajo hacia arriba sin comprometer la limpiabilidad. Los ciclos de pre-evacuación y la purga dirigida de CO₂ reducen aún más la entrada de oxígeno, manteniendo al mismo tiempo el cumplimiento sanitario. Por ejemplo, una pre-evacuación doble o triple, combinada con un cierre inmediato de la tapa, puede limitar la entrada de oxígeno a menos de 30 ppb en los sistemas modernos de máquinas de llenado de bebidas gaseosas. La solución óptima radica en seleccionar máquinas que integren recorridos de flujo higiénicos con CIP automatizado, garantizando así tanto la integridad del flujo laminar como un rendimiento aséptico robusto.
Garantizar la integridad del sellado tras el llenado y la retención de carbonatación
Los milisegundos finales del ciclo de llenado son decisivos para la calidad del producto. Cualquier retraso entre la finalización del llenado y el sellado abre una ventana para la pérdida de CO₂ y la entrada de oxígeno. Las máquinas de llenado de bebidas gaseosas de alto rendimiento priorizan la simultaneidad «llenado-y-sellado»: ejecutan el cierre en menos de 100 ms. Los datos indican que esto mantiene la pérdida de CO₂ por debajo del 1 %, preservando el burbujeo deseado. Retrasos que alcanzan los 700 ms o más pueden provocar pérdidas superiores al 8 %, haciendo que los productos resulten inadecuados para mercados premium. La precisión del atornillado es igualmente vital. Las líneas avanzadas utilizan sistemas accionados por servomotores para aplicar un par constante —típicamente de 8 a 12 Nm— logrando una tasa de integridad del sellado del 99,7 % y evitando fugas microscópicas por canales que podrían reducir la vida útil hasta en un 80 %.
| Retraso en el sellado (ms) | Pérdida de CO₂ (%) | Impacto operativo |
|---|---|---|
| < 100 ms | < 1% | Ideal para líneas de productos premium |
| 300–500 ms | 3%–5% | Aceptable para operaciones de velocidad media |
| > 700 ms | > 8 % | Pérdida significativa; inadecuado para productos de alta gama |
La selección del revestimiento de la tapa también desempeña un papel clave. Polímeros flexibles sin PVC, como el EVA o el TPE, se adaptan de forma fiable a las imperfecciones del recipiente sin deformarse bajo presión. Un estudio de 2021 realizado con 12 000 recipientes halló que las tapas de aluminio selladas por calor retuvieron el 98,7 % del CO₂ inicial tras seis meses, superando a las tapas roscadas estándar en un 19 %. En conjunto, la sincronización instantánea entre llenado y sellado, la aplicación controlada del par de apriete y los revestimientos de alto rendimiento conforman una estrategia integral para conservar la carbonatación a largo plazo y garantizar la estabilidad del sabor. Al implementar estas soluciones comprobadas, los productores de bebidas pueden reducir significativamente la formación de espuma, mejorar la precisión del llenado y prolongar la vida útil en sus operaciones con máquinas de llenado de bebidas gaseosas.
Preguntas frecuentes
¿Cómo influye la temperatura en la solubilidad del CO₂ en las bebidas? La temperatura afecta inversamente la solubilidad del CO₂; las bebidas más frías retienen mayor cantidad de CO₂ disuelto, mientras que los productos más cálidos favorecen la nucleación de burbujas y la espumación durante el llenado. Un aumento de tan solo 2 °C puede reducir significativamente la capacidad de retención de gas.
¿Qué es el control dinámico de contrapresión en las máquinas de llenado? El control dinámico de contrapresión utiliza retroalimentación de sensores para ajustar en tiempo real los perfiles de presión, garantizando que el CO₂ disuelto permanezca en solución y minimizando la espumación. Esto es fundamental para lograr una carbonatación constante en las máquinas de llenado de bebidas gaseosas.
¿Por qué es crítica la sincronización entre llenado y sellado? La sincronización de alta velocidad entre llenado y sellado evita la pérdida de CO₂ y la entrada de oxígeno, asegurando la retención de la carbonatación del producto y la consistencia de su calidad. Retrasos superiores a 100 ms pueden provocar una pérdida medible de CO₂.
¿Cuáles son los mejores materiales para los revestimientos de los cierres? Polímeros no de PVC, como el EVA y el TPE, ofrecen flexibilidad y sellado fiable, reduciendo la pérdida de CO₂ y manteniendo la vida útil del producto. Se ha demostrado que las tapas de aluminio selladas por calor retienen el 98,7 % del CO₂ inicial tras seis meses.
¿Cómo puedo reducir la espuma en mi máquina de llenado de bebidas carbonatadas? La espuma se puede reducir mediante desgasificación previa a la espumación, geometría optimizada de la boquilla con diseño de flujo laminar y sincronización de la velocidad de flujo. Cuando se combina con control dinámico de contrapresión, el volumen de espuma puede reducirse en más del 50 %.
¿Cuál es el retardo ideal de sellado para bebidas carbonatadas premium? Para líneas de productos premium, el retardo de sellado debe ser inferior a 100 ms, lo que mantiene la pérdida de CO₂ por debajo del 1 %. Retardos superiores a 700 ms pueden provocar pérdidas superiores al 8 %, haciendo que los productos no sean adecuados para mercados premium.