 EN
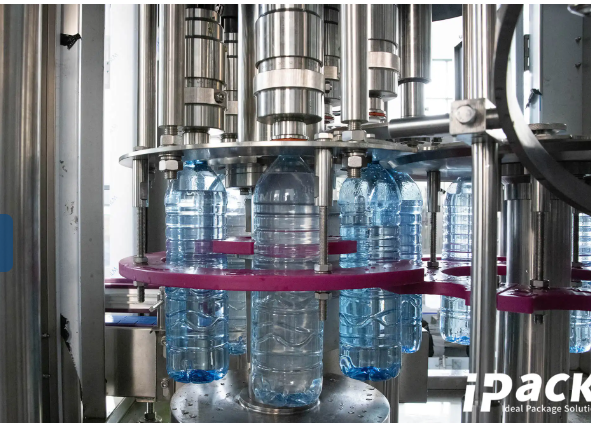
Карбонаттуу суюктуктарды толтуруу машиналарында көпөрөк пайда болушу – ичимдиктерди өндүрүүдөгү эң туруктуу жана чыгымдуу кыйынчылыктардын бири, бул өнүмдүн чыгындысына, толтуруу деңгээлиниң биртектүүлүгүнүн жок болушуна жана карбонатташтыруунун сапатынын төмөндөшүнө алып келет. [Толтуруу технологиясы боюнча эксперттерибизге кайрылуу] карбонаттуу суюктуктарды толтуруу машиналарынын иштешин оптималдаш үчүн жеке иштелип чыгарылган чечимдерди табууга жардам берет жана көпөрөк менен байланышкан чыгындыларды азайтат. Бул колдонмо көпөрөк пайда болушунун негизги себептерин изилдейт жана өнүрүштүн тажрыйбасына негизделген, далилденген жана ишке ашырууга мүмкүн болгон чечимдерди сунуштайт.
Негизги себептер – CO₂ басымынын туруксуздугу жана температура менен чакталган нуклеация
Karbonatталган ичимдиктерди толтуруу машиналарында көпүрө пайда болушу негизинен системанын басымы насыккан чекке төмөн түшкөндө эриген CO₂-нин тез чыгышынан келип чыгат. Понемон (2023) тарабынан документтелгендей, басымдын 0,5 бардан ашык тез өзгөрүшү көпүрөнүн бузулушун тудурат, бул токтогон агымды көпүрөлүү толкунга айлантып салат. Туруксуздук көбүнчө продукт резервуары менен толтуруу кубогу ортосундагы жеткирүү линиясында башталат, анда басымдын термелүүлөрү тепкичти туруктандырат. Суюктуктун турбуленттүүлүгү, сүртүлгөн бургулар жана жаман долбоорлонгон клапандардын отургучтары бул таасирди күчөтөт, анткени алар көпүрөнүн пайда болушу үчүн локалдуу төмөн басымдуу зоналарды түзөт. Температура да маселени күчөтөт: CO₂-нин эригүүсү ичимдиктин температурасына карама-каршы пропорционалдыкта, ошондуктан температуранын 2°C га көтөрүлүшү газды кармоо капаситетин белгилүүлүк төмөндөт жана толтуруу учурунда көпүрөнүн пайда болушун күчөтөт. Кирүүчү продукттун температурасы орнотулган чекке карата ±2°C дан ашык термелгендээ, толтуруу туруктуулугу начарлайт жана көпүрө төгүлүшү жыш кездешет. Динамикалык арткы басымдын регуляциясы жана так термалдык контролдун жоктугунда, жогорку тездиктеги карбонатталган ичимдиктерди толтуруу машиналары да көпүрөсүз иштөөнү камсыз кыла албайт.
Сынанган чечимдер – алгачкы көпүрөлүү дегазификация, оптималдуу тарамдын геометриясы жана агымдын ылдамдыгынын синхрондаштырылышы
Тириштиргичтүү көбүктүн тириштирилүшүнүн таасири азайтат — бул толтуруу клапанына суюктук келгенге чейин ашыкча эриген CO₂-ни алып салуу менен ишке ашырылат. Алгачкы көбүктүн тириштирилүшү, адатта, вакуум камера же контролдук алгачкы вакуумдаштыруу аркылуу ишке ашырылат, бул CO₂ деңгээлин туруктуу, кристаллданууга аз чакан шарттарга жеткирет. Кийинки кадам — тескери орундуу геометрияны колдонуу: жилетилген, жарык тегиздиктеги жана тегизденген тескери орундуу формалар турбуленттүүлүк жана төмөн басымдын арткы тарабын тудурган кырларды жок кылат. Көптөгөн заманбап жогорку ылдамдыктагы тириштиргичтүү суюктуктарды толтуруу машиналары тескери орундуу формаларды компьютрлук суюктук динамикасы аркылуу иштеп чыгып, бирдиктүү, төмөн ылдамдыктагы агымды түзөт, бул контейнердин кабыргасын жумшак түрдө иштетет, чачыратпайт. Бул аппараттык жакшыртууларга кошумча, агымдын ылдамдыгын синхрондоо контейнердин чыгарылган газды чыгаруу мүмкүнчүлүгүнө ылдамдыкты наақыс түрдө ылдамдатат. Серво-жүрүштүү клапандар жана продукт насосундагы озгонон жыштыкты башкаруучу куралдар толтуруунун башталышында так ылдамдатуу, толтуруунун ортосунда туруктуу ылдамдык жана токтотуудан мурун контролдук жамандаштыруу мүмкүнчүлүгүн берет. Бул интегралдуу ыкма изобаралык (каршы басым) толтуруу менен бирге колдонулганда, көбүктүн көлөмү 50% ден ашык азаят, бул линиянын эффективдүүлүгүн жогорулатат, продуктун чыгарылышын азайтат жана тириштиргичтүүлүктүн бүтүндүгүн сактайт.
Туруктуу толтуруу деңгээли жана карбондандыруу бүтүндүгүн камсыз кылуу
Henriyning Kansasi CO₂-нун эрүгөн концентрациясы анын суюктук үстүндөгү басымына туура пропорционал экенин көрсөтөт, бул жерде температура туруктуу. Адатта, эрүүчүлүк төмөн температурада (2–8°C) жана жогорку басымда (2–5 bar) максималдуу болот. Эгерде толтуруу камерындагы кайтарма басым CO₂-нун эрүүсүн сактоо үчүн керектүү тепе-теңдүк чегинен төмөн түшсө, газ нуклеацияланат жана чыгат — бул көбөк түзүлүшүн, толтуруу деңгээлиниң бирдей эмес болушун жана карбонизациянын жоготулушун түзөт. Изобардык системалар толтуруу циклы боюнча баштапкы көлөмдүн басымын туруктуу сактайт, бирок кичинекей басым төмөндөөлөрү жана продукттун температурасындагы оюп-кетүүлөр эрүүчүлүктү дагы да бузууга мүмкүндүк берет. Динамикалык кайтарма басымдын башкаруусу — реалдуу убакытта иштеген сенсорлордун кайтарылган сигналдарын колдонуп, басымдын профилдерин үзгүлтүз ылдамдатуу — бул талаа балансын сактап калат. Бул CO₂-нун тамак-аштын тышкары жабылгандын алдында толугу менен эрүп калышын камсыз кылат, бирдей карбонизацияны жана кыйынчылыктуу көлөмдүн жоготулушун болтурбайт. Карбонизациянын жетишпештигин жана толтуруу деңгээлинин оюп-кетүүлөрүн болтурбоо үчүн сенсорлор жана актюаторлордун так калибралоосу зарыл. Капаситивдүү же ультра-дыбыстык толтуруу деңгээлини баалоочу приборлор бир жолу сменада эталондук көрсөткүч менен текшерилүүрү керек; ±1 мм айырма бир контейнерге бир нече миллилитр продукттун жоготулушуна алып келет. Басымдын трансдюсерлери жана агымдын метрлери NIST-түзүлгөн эталондорду колдонуп калибраланышы керек, анткени бул карбондалган ичимдиктерди толтуруу машинасынын кайтарма басымынын орнотулган чеги жана суюктуктун агымдын тездиги техникалык талаптарга ылайык калышы керек.
Жогорку ылдамдыкта толтуруу убактысында кислороддун жана ластыгын кемитүү
Жогорку тездиктеги газданган ичимдиктерди толтуруу учурунда оксигендин жутулушун азайтуу үчүн санитардык дизайн менен суюктук динамикасын чакан тескериш керек. Тазалоо-Орнунда-Тазалоо (CIP) системалары микробдордун жашаган жерлерин болгоого жол бербөө үчүн тегиз, чатаксыз беттерди талап кылат—бирақ мындай белгилер турбулентносту көп болгондой, оксигендин жутулушун көбөйтөт. Толтуруу процесси герметик контейнерге жабылганда жалпы оксиген мөлчөрүнүн бардыгынын 10–20% гана түзөт, ошондуктан бул этапты оптималдаш маанилүү. Ага ишенимдүү өндүрүүчүлөр тазалоого жарамдуу, толугу менен чыгып кетүүчү геометриялык толтуруу чыбыктарын иштеп чыгышат, алар ламинардык агымды төмөнөн жогору карай жумшак сактап, тазалоонун сапатын төмөндөтпөйт. Алгачкы вакуумдагы циклдер жана түз мүнөзүндөгү CO₂ менен тазалоо оксигендин кирүүсүн төмөндөтөт жана санитардык талаптарды сактайт. Мисалы, эки же үч катарлык алгачкы вакуумдагы циклдер жана жакын орнотулган каптама модерн газданган ичимдиктерди толтуруу машиналарында оксигендин кирүүсүн 30 ppb ден төмөн чектейт. Оптималдуу чечим — ламинардык агымдын бүтүндүгүн жана күчтүү асептикалык иштешүүнү камсыз кылган, санитардык агымдык жолдорго жана автоматташтырылган CIP ге интеграцияланган машиналарды тандоо.
Толтуруу жана төмөнкү баштапкы жабыктын бүтүндүгүн жана карбондун сакталышын камсыз кылуу
Толтуруу циклинин акыркы миллисекунддары өнүмдүн сапаты үчүн чечим кылган. Толтуруу аяктаган менен жабык койгондун ортосундагы кандайдыр бир кечигүү CO₂ чыгып кетүүсүн жана оксиген кирип кетүүсүнүн терезесин ачып берет. Жогорку сапаттагы карбондуу ичимдиктерди толтуруучу машиналар «толтуруу жана жабык койгуу» убактысын бирге алып барууга басым жасайт — жабык койгуу 100 мс ичинде аткарылат. Маалыматтардын негизинде, бул CO₂ жоготууну 1% ден төмөн держит, баштапкы көпчүлүк ичимдикти сактайт. 700 мс же андан көпкө кечигүүлөр CO₂ жоготууну 8% ден жогору деңгээлге чейин көтөрөт, бул өнүмдү жогорку сапаттагы рынокторго жарамсыз кылат. Капчык койгуунун тактыгы да ошончолук маанилүү. Илгерилеген сызыктарда серво-жүрүтүлгөн системалар туруктуу крутящий моментти (аткарылат — адатта 8–12 Н·м) колдонуп, 99,7% жабык бүтүндүгүн камсыз кылат, микроскопиялык каналдын жабык болбой калышын токтотот, бул сактоо мөөнөтүн 80% га чейин кыскартат.
| Жабык койгуунун кечигүүсү (мс) | CO₂ жоготуусу (%) | Операциялык таасир |
|---|---|---|
| 100 мсден аз | < 1% | Жогорку сапаттагы өнүмдүн линияларына ыңгайлуу |
| 300–500 мс | 3%–5% | Орточо тездиктеги иштөөлөргө жарамдуу |
| > 700 мс | > 8% | Белгилүү жоготуу; жогорку сапаттагы өнүмдөр үчүн жарамсыз |
Капактын ичкисинин тандалышы да негизги роль ойнойт. ЭВА же ТПЭ сыяктуу эластик, ПВХ эмес полимерлер контейнердин кемчиликтерине сенгил баш ийет, бирок басым астында деформацияланбайт. 2021-жылы 12 000 контейнерге жүргүзүлгөн изилдөөдө жылытма менен жабылган алюминий капактар баштапкы СО₂-нин алты айдан кийин 98,7% сакталгандыгын көрсөттү — бул стандарт винттуу капактардан 19% жакшы. Бирге алганда, тез толтуруу жана жабуу синхрондуулугу, контролдолгон бурчтук күчтүн колдонулушу жана жогорку сапаттуу ичкиси карбондандырылган суюктуктарды узак мөөнөткө сактоо жана дамыткан тамысын сактоо үчүн толук стратегияны түзөт. Бул далилденген чечимдерди ишке ашырса, суюктуктардын өндүрүүчүлөрү карбондандырылган суюктуктарды толтуруу машиналарында көп көп көпчүлүк пена түзүлүшүн азайта алышат, толтуруу тактыгын жакшыртат жана сактоо мөөнөтүн узартат.
Жи frequently берилген суроолор
Температура суюктуктагы СО₂-нин эригичтигин кантип таасирлейт? Температура тескери пропорцияда CO₂ эригүүсүнө таасир этет; суук ичимдиктерде эриген CO₂ көп болот, ал эми жылы өнүмдөр толтурулганда көпчүлүк куулактардын пайда болушуна жана көп чыгышына шарт түзөт. Бардыгы 2°C га көтөрүлүш газды кармоо сыйымдуулугун белгилүү даражада төмөндөтөт.
Динамикалык арткы басымды башкаруу деген эмне? Динамикалык арткы басымды башкаруу — датчиктердин кері байланышын колдонуп, чыныгы убакытта басымдын профилдерин тактап өзгөртүү, бул эриген CO₂ ичинде калып, көп чыгышын минималдаштырат. Бул карбондалган ичимдиктерди толтуруу машиналарында туруктуу карбонизацияны камсыз кылуу үчүн зарыл.
Толтуруу-жабуу синхрондаштырылышы неге маанилүү? Жогорку тездиктеги толтуруу-жабуу синхрондаштырылышы CO₂ чыгышын жана оксиген киргизүүнү болтурбайт, продукттун карбонизациясын сактоо жана сапатынын туруктуулугун камсыз кылат. 100 мс тан ашык кечигүү CO₂ жоготулушунун өлчөмдүү болушуна алып келет.
Капакчалардын ичиндеги материалдар үчүн эң жакшы варианттар кандай? EVA жана TPE сыяктуу PVC эмес полимерлер ийгилчилүүлүк жана надёждуу токтотуу камсыз кылат, бул CO₂ жоголушун азайтат жана сактоо мөөрнүн узактыгын сактайт. Жылуулук менен токтотулган алюминий каптамалары алгачкы CO₂ нин 98,7% ин 6 айдан кийин сактап калганы көрсөтүлгөн.
Мен карбондук ичимдиктерди толтуруу машинасындагы көп көпүрөк түзүлүштү канча азайта алам? Көп көпүрөк түзүлүштү алдын ала көпүрөктөрдүн газдан чыгарылышы, ламинардык агымдын дизайнда оптималдуу шыбыртма геометриясы жана агымдын тактасын синхрондоо аркылуу азайтууга болот. Динамикалык арткы басымдын башкаруусу менен бирге колдонулганда, көпүрөктүн көлөмү 50% ден ашык азайтылат.
Жогорку сапаттагы карбондук ичимдиктер үчүн идеалдуу токтотуу кечигүүсү кандай? Жогорку сапаттагы продукттар үчүн токтотуу кечигүүсү 100 мс тен ашпоосу керек, бул CO₂ жоголушун 1% ден төмөн держит. 700 мс тен ашкан кечигүүлөр CO₂ жоголушун 8% ден ашык кылат, ошондуктан продукттар жогорку сапаттагы рынокторго жарамсыз болот.