 EN
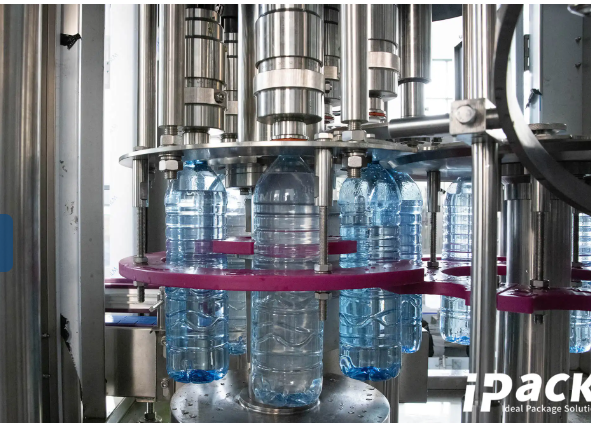
تُعد ظاهرة ظهور الرغوة في آلات تعبئة المشروبات الغازية واحدةً من أكثر التحديات استمراريةً وتكاليفاً في قطاع إنتاج المشروبات، حيث تؤدي إلى هدر المنتج، وعدم انتظام مستويات التعبئة، وضعف درجة الكربنة. [اتصل بخبرائنا في تقنيات التعبئة] للحصول على حلول مخصصة لتحسين أداء آلة تعبئة المشروبات الغازية لديك وتقليل الخسائر الناتجة عن الرغوة. ويستعرض هذا الدليل الأسباب الجذرية لظهور الرغوة ويقدّم حلولاً مُثبتة وقابلة للتطبيق، مستندةً إلى أبحاث صناعية وبيانات إنتاج فعلية.
الأسباب الجذرية – عدم استقرار ضغط ثاني أكسيد الكربون والتكوين المُحفَّز بالحرارة
ينشأ تكوُّن الرغوة في آلات تعبئة المشروبات الغازية أساسًا من الإطلاق المفاجئ لثاني أكسيد الكربون المذاب عندما ينخفض ضغط النظام دون نقطة التشبع. فحتى فرق ضغط عابر يتجاوز ٠٫٥ بار يمكن أن يُحفِّز تكوُّن الفقاعات بشكل عنيف، كما وثَّقه بونيمون (٢٠٢٣)، محوِّلًا تدفقًا خاضعًا للتحكم إلى اندفاع رغوي. وغالبًا ما تبدأ عدم الاستقرار في خط النقل بين خزان المنتج ووعاء التعبئة، حيث تُخلِّف تقلبات الضغط توازن السائل. وتضخِّم الاضطرابات السائلة والانحناءات الحادة ومقاعد الصمامات المصمَّمة تصميمًا رديئًا هذه الظاهرة عبر إنشاء مناطق محلية منخفضة الضغط تعمل كمواقع لتكون الفقاعات. ويُفاقم الحرارةُ المشكلةَ: إذ تتناسب قابلية ذوبان ثاني أكسيد الكربون عكسيًّا مع درجة حرارة المشروب، لذا فإن ارتفاع درجة الحرارة بمقدار ٢°م فقط يقلِّل بشكل ملحوظ من قدرة السائل على الاحتفاظ بالغاز ويشجِّع تكوُّن الفقاعات أثناء التعبئة. وعندما تتغير درجة حرارة المنتج الداخلة بنسبة تجاوز ±٢°م من القيمة المُحدَّدة مسبقًا، تزداد تقلبات دقة التعبئة وتتكرَّر حالات تَسَرُّب الرغوة. وبغياب تنظيم ديناميكي لضغط العودة والتحكم الدقيق في الحرارة، تواجه حتى أسرع آلات تعبئة المشروبات الغازية صعوبةً في الحفاظ على تشغيل خالٍ من الرغوة.
إصلاحات مُجربة – إزالة الغاز من الرغوة مسبقًا، وهندسة فوهة مُحسَّنة، وتناسق معدل التدفق
يبدأ تقليل الرغوة بفعالية من المرحلة السابقة — أي بإزالة ثاني أكسيد الكربون المذاب الزائد قبل وصول السائل إلى صمام التعبئة. وتتم إزالة الغاز المسبقة للرغوة عادةً عبر غرف فراغية أو تفريغ مسبق خاضع للتحكم، مما يخفض مستويات ثاني أكسيد الكربون إلى حالة مستقرة وأقل عرضةً لتكون النوى. وبعد ذلك، يجب أن يدعم شكل الفوهة التدفق الطبقي: فالفتحات الملساء المدببة ذات الأسطح المصقولة تلغي الحواف الحادة التي تُحدث اضطراباً ودوامات منخفضة الضغط. وتستخدم العديد من آلات تعبئة المشروبات الغازية عالية السرعة اليوم فوهات مصممة باستخدام ديناميكا الموائع الحاسوبية لتوصيل تيار متماسك وبسرعة منخفضة يبلل جدار العبوة بلطفٍ بدلَ الارتطام والتناثر. وإلى جانب هذه التحسينات الميكانيكية، يُنظَّم تزامن معدل التدفق لضبط سرعة التعبئة في الزمن الحقيقي بما يتوافق مع قدرة العبوة على طرد الغاز المُزاح. كما تتيح الصمامات الخاضعة للتحكم بالمحركات الخطوية والمحركات الكهربائية ذات التردد المتغير في مضخة المنتج رفعاً دقيقاً في بداية التعبئة، وثباتاً في السرعة أثناء مرحلة التعبئة الوسطى، وبطئاً محكوماً قبل إيقاف التدفق. وعند دمج هذه الطريقة المتكاملة مع التعبئة ذات الضغط المعاكس (الإيزوبارية)، تنخفض كمية الرغوة بأكثر من ٥٠٪، ما يحسّن كفاءة خط الإنتاج، ويقلل الهدر في المنتج، ويحافظ على سلامة الكربنة.
تحقيق مستويات ملء متسقة وسلامة الكربنة
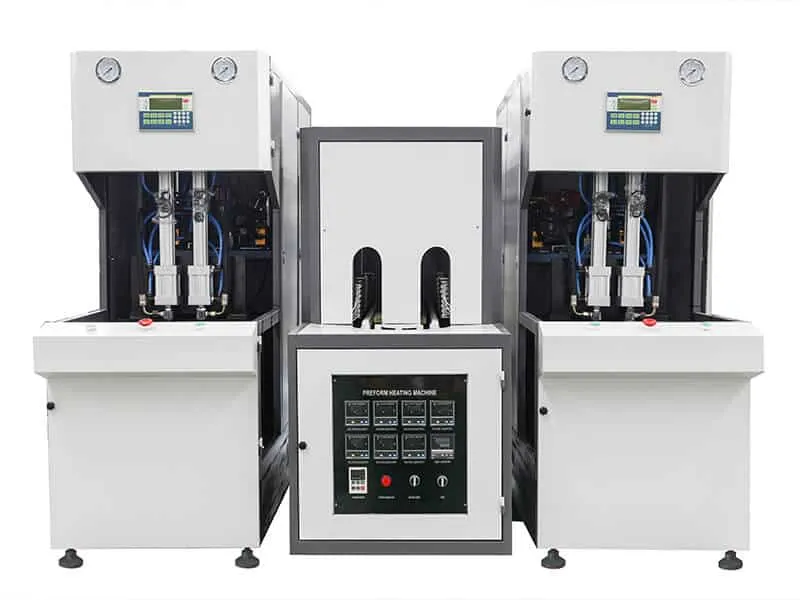
تنص قانون هنري على أن تركيز ثاني أكسيد الكربون المذاب يتناسب طرديًّا مع ضغطه الجزئي فوق السائل عند درجة حرارة ثابتة. عمليًّا، تبلغ قابلية الذوبان أقصى حدٍ لها عند درجات حرارة منخفضة (٢–٨°م) وضغوط مرتفعة (٢–٥ بار). فإذا انخفض الضغط العكسي في غرفة التعبئة دون العتبة التوازنية المطلوبة للإبقاء على ثاني أكسيد الكربون في حالة ذائبة، فإن الغاز يتكوَّن على شكل فقاعات ويخرج من المحلول — ما يؤدي إلى ظهور الرغوة، وعدم انتظام مستويات التعبئة، وفقدان الكربنة. وعلى الرغم من أن الأنظمة المتساوية الضغط تحافظ على ضغط ثابت في الفراغ الموجود فوق السائل طوال دورة التعبئة، فإن الانخفاضات الطفيفة في الضغط وتقلبات درجة حرارة المنتج قد تُخلّ بتوازن القابلية للذوبان رغم ذلك. أما التحكم الديناميكي في الضغط العكسي — الذي يستخدم ملاحظات حسية لحظية لضبط ملفات الضغط باستمرار — فيحافظ على هذا التوازن الدقيق. وبذلك يبقى ثاني أكسيد الكربون مذابًا بالكامل حتى لحظة الإغلاق، مما يضمن كربنة متجانسة ويمنع الهدر غير الضروري في الحجم. ويتطلب تحقيق ذلك معايرة دقيقة للمستشعرات والمُفعِّلات لتفادي نقص الكربنة وانحراف مستوى التعبئة. ويجب التحقق من مجسات مستوى التعبئة ذات المبدأ السعوي أو فوق الصوتي مقابل مقياس مرجعي رئيسي مرة واحدة على الأقل في كل وردية؛ إذ قد يؤدي انحراف بمقدار ±١ مم إلى فقدان عدة ملليلترات من المنتج في كل عبوة. كما تتطلب محولات الضغط وأجهزة قياس التدفق معايرة باستخدام معايير قابلة للتتبع لمكتب المعايير الوطني الأمريكي (NIST) لضمان بقاء إعدادات الضغط العكسي ومعدلات تدفق السائل ضمن المواصفات المحددة لآلة تعبئة المشروبات الغازية.
الحد من امتصاص الأكسجين والتلوث أثناء التعبئة عالية السرعة
الحدُّ من امتصاص الأكسجين أثناء تعبئة المشروبات الغازية بسرعاتٍ عاليةٍ يتطلّب موازنةً دقيقةً بين التصميم الصحي وديناميكا السوائل. وتتطلّب أنظمة التنظيف أثناء التشغيل (CIP) أسطحًا ناعمةً خاليةً من الشقوق لمنع تكاثر الميكروبات، لكن هذه الخصائص قد تُسبِّب بشكلٍ غير مقصود اضطراباتٍ في التدفُّق تزيد من اختلاط الأكسجين. وبما أن عملية التعبئة تشكّل فقط ١٠–٢٠٪ من إجمالي محتوى الأكسجين في العبوة المغلقة، فإن تحسين هذه المرحلة يكتسي أهميةً بالغة. ولذلك، تعتمد الشركات الرائدة في التصنيع على تصميم فوهات تعبئة تتميّز بهندسةٍ صحيةٍ قابلةٍ للتصريف الكامل، ما يضمن تدفُّقًا طبقيًّا لطيفًا من الأسفل إلى الأعلى دون المساس بالقدرة على التنظيف. كما تساهم دورات التفريغ المبدئي والتطهير المستهدف بثاني أكسيد الكربون في كبح دخول الأكسجين أكثر فأكثر مع الالتزام الكامل بالمتطلبات الصحية. فعلى سبيل المثال، يمكن لعمليات التفريغ المبدئي المزدوجة أو الثلاثية، المقترنة بتغطيةٍ مُحكَمةٍ ومباشرةٍ، أن تحدّ من دخول الأكسجين إلى أقل من ٣٠ جزءًا في البليون (ppb) في أنظمة ماكينات تعبئة المشروبات الغازية الحديثة. أما الحل الأمثل فيكمن في اختيار ماكيناتٍ تدمج مسارات تدفُّق صحيةً مع أنظمة تنظيف تلقائية أثناء التشغيل (CIP)، لضمان سلامة التدفُّق الطبقي وفعالية الأداء التعقيمـي القوي.
ضمان سلامة الختم بعد التعبئة والاحتفاظ بالكربنة
المللي ثانية الأخيرة من دورة التعبئة تكون حاسمةً لجودة المنتج. وأي تأخير بين اكتمال التعبئة والإغلاق يفتح فرصةً لانفلات ثاني أكسيد الكربون ودخول الأكسجين. وتُركِّز أفضل آلات تعبئة المشروبات الغازية على التزامن التام بين التعبئة والإغلاق — بحيث يتم إغلاق العبوة في غضون ١٠٠ مللي ثانية. وتُظهر البيانات أن هذا الإجراء يحافظ على فقدان ثاني أكسيد الكربون عند أقل من ١٪، ما يضمن الحفاظ على الفَوَرَان المطلوب. أما التأخيرات التي تمتد إلى ٧٠٠ مللي ثانية أو أكثر فقد تتسبب في خسائر تجاوز ٨٪، ما يجعل المنتجات غير مناسبة للأسواق الراقية. وتكمن الأهمية ذاتها في دقة تركيب الغطاء. إذ تستخدم الخطوط المتقدمة أنظمة مدفوعة بمحركات سيرفو لتوفير عزم دوران ثابت — عادةً بين ٨ و١٢ نيوتن·متر — مما يحقق معدل سلامة ختم بنسبة ٩٩,٧٪، ويمنع التسريبات الدقيقة عبر القنوات المجهرية التي قد تقصر عمر الصلاحية بنسبة تصل إلى ٨٠٪.
| تأخير الإغلاق (مللي ثانية) | نسبة فقدان ثاني أكسيد الكربون (%) | الأثر التشغيلي |
|---|---|---|
| < 100 مللي ثانية | < 1% | مناسب جدًّا لخطوط المنتجات الراقية |
| ٣٠٠–٥٠٠ مللي ثانية | 3%–5% | مقبول للعمليات متوسطة السرعة |
| أكثر من ٧٠٠ مللي ثانية | أكثر من ٨٪ | فقدان كبير؛ غير مناسب للمنتجات عالية الجودة |
يؤدي اختيار بطانة الغطاء أيضًا دورًا محوريًّا. فبوليمرات مرنة غير مصنوعة من كلوريد البوليفينيل، مثل الإيثيلين أسيتات الفينيل (EVA) أو الإلاستومرات الحرارية (TPE)، تتكيف بموثوقية مع عيوب الحاوية دون أن تشوه تحت الضغط. وأظهرت دراسة أُجريت عام ٢٠٢١ على ١٢٠٠٠ حاوية أن الأغطية الألومنيومية المغلَّفة حراريًّا حافظت على ٩٨,٧٪ من ثاني أكسيد الكربون الأولي بعد ستة أشهر — متفوِّقةً بذلك على الأغطية القياسية الملولبة بنسبة ١٩٪. وبشكلٍ مشترك، تشكِّل المزامنة الفورية بين التعبئة والإغلاق، وتطبيق العزم بشكلٍ خاضع للرقابة، وبطانات الأداء العالي استراتيجيةً متكاملةً للحفاظ على الكربنة على المدى الطويل واستقرار النكهة. وباعتماد هذه الحلول المُثبتة، يمكن لمُنتجي المشروبات تقليل الرغوة بشكلٍ كبير، وتحسين دقة التعبئة، وتمديد فترة الصلاحية في عمليات ماكينات تعبئة المشروبات الغازية.
الأسئلة الشائعة
كيف يؤثر درجة الحرارة على قابلية ذوبان ثاني أكسيد الكربون في المشروبات؟ تؤثر درجة الحرارة تأثيرًا عكسيًّا على قابلية ثاني أكسيد الكربون للذوبان؛ فالمشروبات الأبرد تحتفظ بنسبة أكبر من ثاني أكسيد الكربون المذاب، بينما تشجّع المنتجات الأكثر دفئًا على تكوّن الفقاعات والرغوة أثناء التعبئة. فارتفاع درجة الحرارة بمقدار ٢°م فقط قد يقلّل بشكل ملحوظ من القدرة على الاحتفاظ بالغاز.
ما هو التحكم الديناميكي في الضغط العكسي في آلات التعبئة؟ يستخدم التحكم الديناميكي في الضغط العكسي إشارات الاستشعار لضبط ملفات الضغط في الوقت الفعلي، مما يضمن بقاء ثاني أكسيد الكربون المذاب في المحاليل وتقليل الرغوة إلى أدنى حد. وهذا أمرٌ جوهريٌّ لتحقيق تثبيت كربوني متسق في آلات تعبئة المشروبات الغازية.
لماذا يُعدّ التنسيق بين مرحلتي التعبئة والإغلاق أمرًا حاسمًا؟ يمنع التنسيق عالي السرعة بين التعبئة والإغلاق هروب ثاني أكسيد الكربون ودخول الأكسجين، ما يضمن الاحتفاظ بالتثبيت الكربوني وجودة المنتج باستمرار. وقد يؤدي التأخّر لأكثر من ١٠٠ ملي ثانية إلى فقدان ملموس لثاني أكسيد الكربون.
ما أفضل المواد المستخدمة في بطانات الغطاء؟ توفر البوليمرات غير المصنوعة من كلوريد البوليفينيل، مثل إيثيلين أسيتات الفينيل (إيفا) والبوليمرات الحرارية المطاطية (تي بي إي)، مرونة وختمًا موثوقًا به، مما يقلل من فقدان ثاني أكسيد الكربون ويحافظ على مدة الصلاحية.
كيف يمكنني تقليل الرغوة في ماكينة تعبئة المشروبات الغازية؟ يمكن تقليل الرغوة عبر إزالة الغاز المسبق للرغوة، وتحسين هندسة الفوهة باستخدام تصميم تدفق طبقي، وتناسق معدل التدفق. وعند دمج هذه الأساليب مع التحكم الديناميكي في الضغط العكسي، يمكن خفض حجم الرغوة بنسبة تزيد عن ٥٠٪.
ما هو زمن التأخير المثالي للختم في المشروبات الغازية الراقية؟ في خطوط المنتجات الراقية، يجب أن يكون زمن التأخير للختم أقل من ١٠٠ ملي ثانية، وذلك للحفاظ على فقدان ثاني أكسيد الكربون عند أقل من ١٪. أما التأخيرات التي تتجاوز ٧٠٠ ملي ثانية فقد تتسبب في فقدان يفوق ٨٪، ما يجعل المنتجات غير مناسبة للأسواق الراقية.