 EN
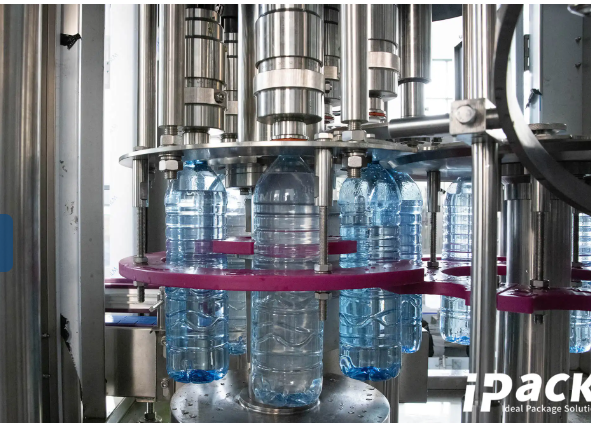
Súða í kolsýrufyllingarvélar er ein af þeim varanlegustu og dýrlegra áskorunum í drykkjavöruframleiðslu, sem leidir til waste á vörum, ójafnaða fyllingarstigi og minnkunar á kolsýrunni. [Hafðu samband við sérfræðinga okkar í fyllingartækni] fyrir sérsniðnar lausnir til að hámarka afkvæmi kolsýrufyllingarvélanna þinna og minnka tap sem tengjast súðu. Þessi leiðbeining skoðar rótarsakir súðunnar og býður upp á prófðar, framkvæmanlegar lausnir byggðar á atvinnurannsóknum og raunverulegum framleiðslugögnum.
Rótarsakir – óstöðugt CO₂-þrýstis og hitadreifð kjarnmyndun
Myndun skúms í tæki til að fylla kolsýruð drykkjar stafar aðallega af bráttu losun á leystum CO₂ þegar ýttarmagn kerfisins fellur neðan við mætishlutfall. Jafnvel stutt mismunur sem fer yfir 0,5 bar getur valdið ofbeldislegri myndun blöðru, eins og Ponemon (2023) hefur skrifað, og breytt reglubundinni streymi í skúmugt árásarstraum. Óstöðugleiki kemur oft frá yfirfærslurásinni milli vörutankans og fyllingarskálarinnar, þar sem breytingar á ýttarmagni trufla jafnvægi. Vökvaóraði, sharp beygjur og illa hönnuðar klappasetur eykja þennan áhrif með því að búa til staðbundin lágýttarmagnssvæði sem virka sem kjarnapunktar fyrir blöðrumeislu. Hitastig bætir vandamálinu: Lausnargeta CO₂ er andhverft hlutfallsleg við hitastig drykkjarins, svo að hækkun á hitastiginu um aðeins 2°C getur verið áhrifamikil í því að minnka getu vörunnar til að halda gasinu laust og styðja myndun blöðru við fyllingu. Þegar hitastig innkomandi vöru breytist um fleira en ±2°C frá stilltum gildi, verður fyllingarsamhæfni veik og skúmofgnýr gerast algengar. Án dynamískrar bakýttarstjórnunar og nákvæmrar hitastjórnunar geta jafnvel háhraða tæki til að fylla kolsýruð drykkjar ekki viðhalda óskúmlegri rekstri.
Sönnuð leysingar – fyrir-skúm úrloftun, aðlagaða sprautuform og samstillt flæðihraðamæling
Áhrifamikil skúmminnkun hefst á undan — með því að fjarlægja ofmikið laust CO₂ áður en vængið nær að fyllingaropninu. Skúmminnkun á undan, sem oftast er náð með því að nota tómrumyndir eða stjórnuð forþurrkun, lægir stig CO₂ í staðbundin, minna kjarnaskapandi ástand. Næst verður að hugsa um mynd og framsetningu á opnumum: jafn, smalandi opnir með glæðu yfirborði útvega skarpa brúnir sem veldur óreglulegum straumum og lágþrýstisvaki. Margar nútíma háhraða fyllingarvélar fyrir kolsýruvatn notast við opna sem hafa verið hönnuð með tölvufræðilegri vökvastreymi- greiningu til að gefa samfellt, lághraða straum sem velur flöskuna mjúkt í staðinn fyrir að splæsja. Auk þessara tæknibreytinga á tækinu, stillir samstillingu á rásarhraða fyllingarhraðann rauntíma til að passa við getu flösku til að losa loftið sem er dregið út. Servóstýrð opn og breytilegar tíðnistýrðar á vökvapumpunni leyfa nákvæma hrökkun í upphafi fyllingar, jafnan miðfyllingarhraða og stjórnuða hækkun áður en fyllingin endar. Þegar þessi heildarskoðun er sameinuð við fyllingu undir gagnvartþrýstingi (ísobaríska fyllingu), minnkar hún skúmmengd um meira en 50%, bætir framleiðslueffektívnisskiptum, minnkar spillingu á vöru og varðar heildarréttindi kolsýrunnar.
Náða jafnri fullu áfyllingu og óskaðri kolsýrufyllingu
Lög Henrys segir að leystur CO₂-stofn sé beint hlutfallslegur við hlutþrýsting hans yfir væski við fastar hitastig. Í raunveruleikanum er lausnargildi hámarkað við lága hitastig (2–8°C) og hærra þrýsting (2–5 bar). Ef bakþrýstingur í fyllingarskálinni fellur neðan við jafnvægisþrýstinginn sem nauðsynlegur er til að halda CO₂ í lausn, myndast gasbubblur og það flýtur út – sem veldur skúmmyndun, ójöfnuð í fyllingarstigi og tap á koltvíoxíð. Þótt ísóbarakerfi halda jöfnum þrýstingi í yfirloftinu í gegnum allan fyllingarferilinn, geta lítil þrýstingsfall og hitabreytingar í vörunni samt trufla lausnargildið. Dýnamísk stjórnun á bakþrýstingi – með notkun rauntíma mælisvæða til að stilla þrýstingsferla samfellt – varðveitir þessa fjölhæfðu jöfnu. Þetta tryggir að CO₂ verði fullkomlega leyst þar til dældun á ferjunni, sem gefur jafna koltvíoxíðun og krefur ekki kostnaðarlegra tap á rúmmáli. Nákvæm stilling á mælisvæðum og virkjunareiningum er nauðsynleg til að koma í veg fyrir of lág koltvíoxíðun og afdrif á fyllingarstigi. Kappasvæði eða ultrahálfsvæði til að mæla fyllingarstig ættu að vera staðfest á móti almennum mælitæki að minnsta kosti einu sinni á skipti; frávik á ±1 mm getur leitt til tapa á nokkrum millilítrum af vöru á hverjum ílát. Þrýstismælar og rásamælar þurfa að vera stillt með NIST-sporfylgjandi staðlaðum mælitækjum til að tryggja að bakþrýstingsstillanir og væskurásarhraði séu innan tilgreindra marka fyrir koltvíoxíðaða drykkjufyllingarvélinni þinni.
Lágmarksbending á súrefnisupptöku og saumun á meðan fyllt er á háum hraða
Að lágmarka súrefnisupptöku í hraðfylltum kolsýruhlutum krefst nákvæmrar samræmingar á milli hreinlætishönnunar og vökvadreifingafræði. Hreinlætiskerfi sem eru hannað til að vinna sjálfkrafa (CIP) þurfa jafna yfirborð án skemmda til að koma í veg fyrir vaxt mikrobna – en slíkar eiginleikar geta óvart valdið óreglulegri straumröddu sem eykur súrefnisupptöku. Þar sem fyllingarferlið stendur aðeins fyrir 10–20% af heildarinnihaldi súrefnis í læstum ílhaldsgeymi er mikilvægt að hámarka árangur þessa stigs. Leiðandi framleiðendur leysa þetta með því að hanna fyllingarsprautur með hreinlætisvænnum, fullkomlega dreinilegum lögunum sem tryggja mjúka, neðanfrá-lagða lásóttan straumröddu án þess að minnka hreinlætismöguleika. Forsýfingarferli og tölulega beind CO₂-sýfing minnka einnig súrefnisupptöku án þess að brjóta gegn hreinlætisreglum. Til dæmis geta tvö eða þrjú forsýfingarferli í samspili við nágrannaskap á milli fyllingar og lokunar takmarkað súrefnisupptöku í undir 30 ppb í nútíma kerfum fyrir fyllingu kolsýruhluta. Besta lausnin felst í því að velja vélar sem sameina hreinlætisvænar straumleiðslur við sjálfvirk CIP-kerfi – og þar með tryggja bæði óbrotin lásóttan straumröddu og sterka asæptíska afköst.
Tryggjaða eftir-fyllingarþéttun og viðhalda koltvíoxíði
Síðustu millisekúndurnar í fyllingarferlinu eru ákvarðandi fyrir gæði vörurnar. Hver tafn á milli loka fyllingarinnar og þéttunar opnar glugga fyrir útflætingu koltvíoxíðs og innflætingu súrefnis. Bestu fyllitæki fyrir koltvíoxíða drykkja leggja áherslu á samtíma "fylla-og-þétta"—þ.e. lokun er framkvæmd á undan 100 ms. Gögn sýna að þetta heldur tapinu á koltvíoxíði undir 1%, sem varðveitir æskilegan fjöllunaraðstand. Ef tafn er lengri en 700 ms eða meira geta tap verið yfir 8%, sem gerir vörurnar óhentugar fyrir hágæðamarkað. Nákvæmni við lokun er jafn mikilvæg. Í nýjum línum eru notuð rásstýrð kerfi til að beita jöfnu snúðkrafti—venjulega 8–12 Nm—sem upná 99,7% þéttunargæði og koma í veg fyrir mikroskópiska leka sem geta stytta skafatímann upp í 80%.
| Tafn við þéttun (ms) | Tap á koltvíoxíði (%) | Virknileg áhrif |
|---|---|---|
| < 100 ms | < 1% | Í lagi fyrir hágæðavörusvið |
| 300–500 ms | 3%–5% | Leyfilegt fyrir miðstöðugt virkni |
| > 700 ms | > 8% | Mikil tap; óhentugt fyrir háþróaðar vörur |
Val á lokunarlínu spilar líka lykilhlutverk. Sjálfbænleg, ekki-PVC-polýmera eins og EVA eða TPE passa áreiðanlega að ófullkomnuleikum í umhylgingum án þess að breyta lögun sinni undir þrýstingi. Rannsókn á 12.000 umhylgingum árið 2021 sýndi að hitasegldar alúmíníulokur geymdu 98,7% af upphaflegum CO₂ eftir sex mánuði – sem er betra en venjulegar skrúfulokur um 19%. Saman mynda augnablikssamstillt fylling-og-lukun, stjórnuð snúðkraftsákvörðun og hávirku línuhólf heildarstrategíu fyrir langtíma viðhalda koltvíoxíði og bragðstöðugleika. Með því að innleiða þessar sannaðar lausnir geta drykkjavöruframleiðendur minnka skúmu á verksmiðjum sínum fyrir koltvíoxíðdrykki, bætta nákvæmni fyllingar og lengja skafatíma.
Oftakrar spurningar
Hvernig áhrifar hitastig leysistölu CO₂ í drykkjum? Hitastig ákvarðar lausnargetu koltvöfnunar í andstæða: köldri drykkir geta haldað meira leystu koltvöfnun, en heitari vörur framskafa myndun blöðru og skúmu við fyllingu. Aukning um aðeins 2°C getur markverðlega minnkað getu vöruinnar til að halda gasinu í lausn.
Hvað er dýnamísk stýring á bakþrýstingi í fyllingarfélum? Dýnamísk stýring á bakþrýstingi notar gagnagjafa frá snertifærum til að stilla þrýstingsferla í rauntíma, svo að leyst koltvöfnun helgist í lausn og skúmmyndun minnkar. Þetta er nauðsynlegt til að tryggja jafna koltvöfnun í fyllingarfélum fyrir koltvöfnuða drykkja.
Af hverju er samstillun á fyllingu og læsingu svo mikilvæg? Háhraða samstillun á fyllingu og læsingu krefst þess að koltvöfnun ekki flýti út og súrefni ekki komi inn, svo að koltvöfnun og gæði vöruinnar séu varðveitt. Tímalengd yfir 100 ms getur leitt til mælbarar tapa á koltvöfnun.
Hverjar eru bestu efni fyrir lokunarlínur? Ekki-PVC-polýmer, eins og EVA og TPE, veita fjölbreytileika og áreiðanlega læsingu, sem minnkar CO₂-tap og viðheldur skammtatíma. Hitalæstir alúmíníumloku hafa sýnt að halda 98,7% af upphaflegum CO₂ eftir sex mánuði.
Hvernig get ég minkað skúmmyndun í koltvíkilsdrekku-fyllingarvélinni minni? Skúmmyndun er hægt að minnka með forskúm-afloku, stilltum snúðgeislaformi með lágþrýstiflæðishönnun og samstillingu flæðihraða. Þegar þetta er sameinað við dýnamískt bakþrýstistjórnun er hægt að minnka skúmmagnið um meira en 50%.
Hver er ímynduð læsitudvik fyrir hágæða koltvíkilsdrykkja? Fyrir hágæða vöruskrár ætti læsitudvikin að vera undir 100 ms, sem heldur CO₂-tapi undir 1%. Tudvikir yfir 700 ms geta valdið tapi yfir 8%, sem gerir vörurnar óviðeigandi fyrir hágæðamarkað.