 EN
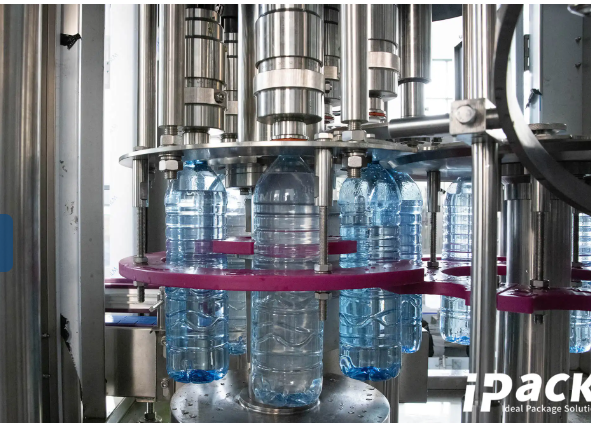
A habképződés a szénsavas italok töltőgépeiben a legállhatatosebb és legdrágább kihívások egyike az italgyártásban, ami termékveszteséghez, egyenetlen töltési szintekhez és a szénsavtartalom csökkenéséhez vezet. [Lépjen kapcsolatba töltőtechnológiai szakértőinkkel] testreszabott megoldásokért, amelyek optimalizálják szénsavas italok töltőgépeinek teljesítményét, és csökkentik a habképződésből eredő veszteségeket. Ez az útmutató a habképződés gyökér okait vizsgálja, és ipari kutatásokon és valós gyártási adatokon alapuló, bevált, konkrétan alkalmazható megoldásokat kínál.
Gyökér okok – CO₂-nyomás-ingadozás és hőmérsékletvezérelt magképződés
A habképződés a szénsavas italföltöltő gépekben elsősorban a megoldott CO₂ hirtelen felszabadulásából ered, amikor a rendszer nyomása lecsökken a telítettségi pont alá. Már egy átmeneti különbség is, amely meghaladja a 0,5 bárt, erőteljes buborék-képződést válthat ki, ahogy azt Ponemon (2023) dokumentálta, és így egy ellenőrzött folyadékáramból habos robbanásszerű áramlás lesz. Az instabilitás gyakran a terméktartály és a töltőtálca közötti átviteli csővezetékben kezdődik, ahol a nyomásváltozások megbontják az egyensúlyt. A folyadék turbulenciája, éles kanyarok és rosszul tervezett szelephelyek tovább fokozzák ezt a hatást, mivel helyi alacsony nyomású zónákat hoznak létre, amelyek magvaként szolgálnak a buborékképződéshez. A hőmérséklet is súlyosbítja a problémát: a CO₂ oldhatósága fordítottan arányos az ital hőmérsékletével, ezért csupán 2 °C-os emelkedés jelentősen csökkentheti a gáz megtartásának képességét, és elősegítheti a buborékképződést a töltés során. Amikor a befolyó termék hőmérséklete a beállított értéktől ±2 °C-nál nagyobb mértékben ingadozik, a töltési konzisztencia romlik, és a habkifolyás gyakori lesz. Dinamikus visszanyomás-szabályozás és szigorú hőmérséklet-ellenőrzés nélkül még a nagysebességű szénsavas italföltöltő gépek is nehezen tudnak habmentes működést biztosítani.
Bizonyított megoldások – előzetes habmentesítés, optimalizált fúvóka-geometria és áramlási sebesség szinkronizálása
A hatékony habcsökkentés a folyamat elején kezdődik – a felesleges oldott szén-dioxid eltávolításával, még mielőtt a folyadék elérné a töltőszelepet. A pre-hab-mentesítés, amelyet általában vákuumkamrákkal vagy ellenőrzött előzetes kivákuumozással érnek el, csökkenti a CO₂-szintet egy stabil, kevésbé magzatot képező állapotba. Ezután a fúvóka geometriájának lamináris áramlást kell támogatnia: sima, csökkenő átmérőjű nyílások és csiszolt felületek kiküszöbölik az éles éleket, amelyek turbulenciát és alacsony nyomású örvényzónákat okoznak. Számos modern, nagysebességű szénsavas italos töltőgép olyan fúvókákat használ, amelyeket számítógépes folyadékdinamikai szimulációk alapján terveztek, hogy egy összefüggő, alacsony sebességű folyadékáramot biztosítsanak, amely gyengéden nedvesíti a tároló falát, nem pedig fröccsen. Ezen hardverfejlesztéseket kiegészítve a térfogatáram-szinkronizáció valós idejűben igazítja a töltési sebességet a tároló gázeltávolítási képességéhez. A szervóvezérelt szelepek és a termék szivattyúján alkalmazott frekvenciaváltós meghajtók lehetővé teszik a pontos sebességnövelést a töltés kezdetén, a stabil középső töltési sebességet és a szabályozott lassítást a leállítás előtt. Amikor ezt a komplex megközelítést ellennyomásos (izobár) töltéssel kombinálják, a habtérfogat több mint 50%-kal csökken, javítva a gyártósor hatékonyságát, minimalizálva a termékveszteséget és megőrizve a szénsavtartalmat.
A töltési szintek és a szénsavasítás integritásának egyenletes biztosítása
Henry törvénye szerint a CO₂ oldott koncentrációja közvetlenül arányos a folyadék feletti résznyomásával állandó hőmérséklet mellett. Gyakorlatban az oldhatóságot alacsony hőmérsékleten (2–8 °C) és magas nyomáson (2–5 bar) maximalizálják. Ha a töltőkamrában a visszanyomás lecsökken a CO₂ oldatban tartásához szükséges egyensúlyi küszöb alá, gázmagok keletkeznek és távoznak – ez habzást, inkonzisztens töltési szinteket és szénsavvesztést eredményez. Bár az izobár rendszerek az egész töltési ciklus során állandó felettes nyomást tartanak fenn, kisebb nyomáscsökkenések és termék-hőmérséklet-ingadozások továbbra is zavarhatják az oldhatóságot. A dinamikus visszanyomás-szabályozás – amely valós idejű érzékelővisszajelzést használ a nyomásprofilok folyamatos finomhangolására – megőrzi ezt a finom egyensúlyt. Ez biztosítja, hogy a CO₂ teljes mértékben oldva maradjon a zárásig, így egységes szénsavtartalmat és a költséges térfogatveszteség megelőzését érjük el. Az érzékelők és működtető elemek pontos kalibrálása elengedhetetlen az alulszénsavasítás és a töltési szint-drift megelőzéséhez. A kapacitív vagy ultrahangos töltési szintérzékelőket legalább műszakonként egyszer ellenőrizni kell egy referenciamegbízható mérőeszközzel; ±1 mm-es eltérés több milliliter termékveszteséget okozhat darabonként. A nyomásmérő transzducerek és áramlásmérők kalibrálásához NIST-nyomon követhető szabványokat kell használni, hogy a visszanyomás-beállítási értékek és a folyadékáramlási sebességek megmaradjanak a szénsavas italok töltőgépe számára előírt specifikációk határain belül.
Az oxigénfelvétel és szennyeződés minimalizálása nagysebességű töltés közben
Az oxigénfelvétel minimalizálása a nagysebességű szénsavas italok töltése során a szanitári tervezés és a folyadékdinamika gondos összehangolását igényli. A tisztítás-helyben rendszereknek sima, résmentes felületekkel kell rendelkezniük a mikrobiális elszaporodás megelőzésére – az ilyen jellemzők azonban véletlenszerűen turbulenciát idézhetnek elő, ami növeli az oxigén bekeveredését. Mivel a töltési folyamat csak a zárt tárolóban található összes oxigén 10–20%-át teszi ki, ennek a szakasznak az optimalizálása döntő fontosságú. A vezető gyártók ezt úgy oldják meg, hogy higiénikus, teljesen lefolyósított geometriájú töltőfejeket fejlesztenek, amelyek lágy, alulról felfelé irányuló lamináris áramlást biztosítanak anélkül, hogy kompromisszumot kötnének a tisztíthatósággal. Az előzetes vákuumozási ciklusok és célzott CO₂-kiürítés tovább csökkenti az oxigén behatolását, miközben fenntartja a szanitári előírások betartását. Például a dupla vagy tripla előzetes vákuumozás párosítva közvetlenül kapcsolódó zárórendszerrel modern szénsavas ital-töltőgép-rendszerekben az oxigén behatolását 30 ppb alá korlátozhatja. Az optimális megoldás olyan gépek kiválasztásában rejlik, amelyek higiénikus áramlási utakat és automatizált CIP-rendszert integrálnak – így biztosítva egyaránt a lamináris áramlás integritását és a megbízható aszeptikus teljesítményt.
A töltés utáni zárás integritásának és a szénsavtartalom megtartásának biztosítása
A töltési ciklus utolsó ezredmásodpercei döntőek a termék minősége szempontjából. A töltés befejezése és a zárás közötti bármely késés lehetőséget nyit a CO₂ elszökésére és az oxigén behatolására. A legjobb teljesítményt nyújtó szénsavas italok töltőgépei a „töltés-és-zárás” egyidejűségét helyezik előtérbe – a zárás 100 ms alatt történik. Az adatok azt mutatják, hogy így a CO₂-veszteség 1%-nál marad, megőrizve a kívánt pezsgést. A 700 ms-t vagy annál hosszabb késések 8%-nál nagyobb veszteséget okozhatnak, amelyek miatt a termékek nem felelnek meg a prémium piacok követelményeinek. A kupakolás pontossága ugyanolyan fontos. A fejlett sorok szervomozgató rendszereket alkalmaznak a konzisztens nyomaték alkalmazására – általában 8–12 Nm –, amellyel 99,7%-os zárásintegritási arány érhető el, megelőzve a mikroszkopikus csatornaleállásokat, amelyek a szavatossági időt akár 80%-kal is csökkenthetik.
| Zárás késleltetése (ms) | CO₂-veszteség (%) | Üzemi hatás |
|---|---|---|
| < 100 ms | < 1% | Ideális prémium termékvonalakhoz |
| 300–500 ms | 3%–5% | Elfogadható közepes sebességű működéshez |
| > 700 ms | > 8% | Jelentős veszteség; nem megfelelő premium termékekhez |
A zárógyűrű-kiválasztás is kulcsszerepet játszik. A rugalmas, PVC-mentes polimerek – például az EVA vagy a TPE – megbízhatóan illeszkednek a tárolók hibáihoz anélkül, hogy nyomás hatására deformálódnának. Egy 2021-es, 12 000 tárolót vizsgáló tanulmány szerint a hőre ragasztott alumínium tetejek hat hónap elteltével is megőrizték a kezdeti CO₂ 98,7%-át – 19%-kal jobban teljesítve a szokásos csavaros kupakoknál. Az azonnali töltés-zárás szinkronizáció, a szabályozott nyomatékalkalmazás és a nagy teljesítményű zárógyűrűk együttesen teljes stratégiát alkotnak a hosszú távú szénsavtartalom megőrzésére és az ízstabilitásra. Ezen igazolt megoldások bevezetésével a italgyártók jelentősen csökkenthetik a habzást, javíthatják a töltés pontosságát, és meghosszabbíthatják a szénsavas italok töltőgépes műveleteiben a szavatossági időt.
Gyakran Ismételt Kérdések
Hogyan befolyásolja a hőmérséklet a CO₂ oldhatóságát az italokban? A hőmérséklet fordítottan befolyásolja a CO₂ oldhatóságát; a hidegebb italok több oldott CO₂-t tartalmaznak, míg a melegebb termékek elősegítik a buborékképződést és a habosodást töltés közben. Már egy 2 °C-os hőmérséklet-emelkedés is jelentősen csökkentheti a gáztartó képességet.
Mi a dinamikus visszanyomás-szabályozás a töltőgépekben? A dinamikus visszanyomás-szabályozás érzékelők visszajelzését használja a nyomásprofilok valós idejű szabályozására, így biztosítva, hogy a CO₂ oldott formában maradjon, és a habosodás minimális legyen. Ez elengedhetetlen a szénsavas italok töltőgépeiben a konzisztens szénsavasítás érdekében.
Miért kritikus a töltés-zárás szinkronizáció? A nagysebességű töltés-zárás szinkronizáció megakadályozza a CO₂ elvesztését és az oxigén bejutását, így biztosítja a termék szénsavtartalmának megőrzését és a minőségi konzisztenciát. A 100 ms-nál hosszabb késés mérhető CO₂-veszteséget eredményezhet.
Melyek a legjobb anyagok a kupakbeli tömítésekhez? A nem PVC-polimerek, például az EVA és a TPE rugalmasságot és megbízható tömítést biztosítanak, csökkentve a CO₂-veszteséget és megőrizve a szavatossági időt. A hővel zárható alumínium fedelek hat hónap elteltével is 98,7%-os CO₂-megőrzést mutattak.
Hogyan csökkenthető a habképződés a szénsavas italföltöltő gépemben? A habképződés csökkenthető előzetes habmentesítéssel, optimalizált fúvóka-geometriával lamináris áramlás tervezéssel és áramlási sebesség-szinkronizációval. Ha ezt dinamikus ellennyomás-szabályozással kombinálják, a hab térfogata több mint 50%-kal csökkenthető.
Mi az ideális zárás késleltetése a prémium szénsavas italoknál? A prémium termékcsaládok esetében a zárás késleltetése 100 ms alatt legyen, így a CO₂-veszteség 1% alatt marad. A 700 ms-t meghaladó késleltetések 8%-nál nagyobb veszteséget okozhatnak, ami miatt a termékek nem alkalmasak a prémium piacon való értékesítésre.