 EN
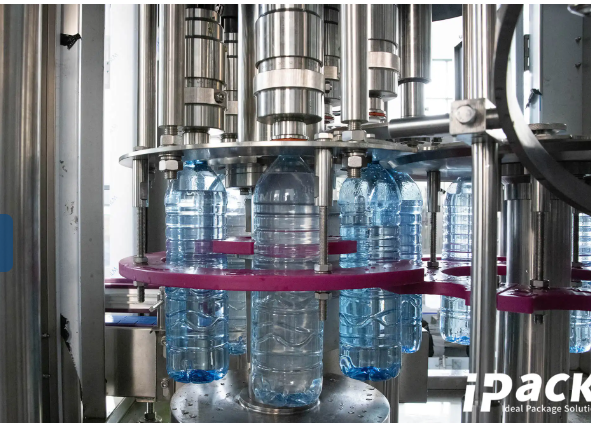
L’apparition d’écume dans les machines de remplissage de boissons gazeuses constitue l’un des défis les plus persistants et coûteux dans la production de boissons, entraînant des pertes de produit, des niveaux de remplissage inconstants et une carbonation altérée. [Contactez nos experts en technologie de remplissage] pour obtenir des solutions personnalisées visant à optimiser les performances de votre machine de remplissage de boissons gazeuses et à réduire les pertes liées à l’écume. Ce guide analyse les causes profondes de l’écume et propose des solutions concrètes et éprouvées, fondées sur des recherches sectorielles et des données issues de la production réelle.
Causes profondes – Instabilité de la pression de CO₂ et nucléation induite par la température
La formation d’écume dans les machines de remplissage de boissons gazeuses provient principalement de la libération brutale du CO₂ dissous lorsque la pression du système chute en dessous du point de saturation. Même une différence transitoire supérieure à 0,5 bar peut déclencher une nucléation violente de bulles, comme l’a documenté Ponemon (2023), transformant un écoulement contrôlé en une vague mousseuse. L’instabilité prend souvent naissance dans la conduite de transfert entre le réservoir de produit et le bac de remplissage, où les fluctuations de pression perturbent l’équilibre. La turbulence du liquide, les coudes prononcés et les sièges de vanne mal conçus amplifient cet effet en créant des zones locales de basse pression qui agissent comme des sites de nucléation. La température aggrave le problème : la solubilité du CO₂ est inversement proportionnelle à la température de la boisson, de sorte qu’une élévation de seulement 2 °C peut réduire sensiblement la capacité de rétention gazeuse et favoriser la formation de bulles pendant le remplissage. Lorsque la température du produit entrant varie de plus de ±2 °C par rapport au point de consigne, la régularité du remplissage se dégrade et les débordements moussants deviennent fréquents. En l’absence d’une régulation dynamique de la contre-pression et d’un contrôle thermique rigoureux, même les machines de remplissage haute vitesse pour boissons gazeuses peinent à assurer un fonctionnement sans écume.
Solutions éprouvées – Dégazage pré-mousse, géométrie de buse optimisée et synchronisation du débit
La réduction efficace de la mousse commence en amont, en éliminant le dioxyde de carbone dissous en excès avant que le liquide n’atteigne la vanne de remplissage. La dégazéification préalable à la mousse, généralement réalisée à l’aide de chambres sous vide ou d’une pré-vidange contrôlée, abaisse les niveaux de CO₂ jusqu’à un état stable et moins propice à la nucléation. Ensuite, la géométrie de la buse doit favoriser un écoulement laminaire : des orifices lisses et effilés, dotés de surfaces polies, éliminent les arêtes vives susceptibles de provoquer des turbulences et des zones de basse pression en aval. De nombreuses machines modernes de remplissage haute vitesse pour boissons gazeuses utilisent des buses conçues à l’aide de la dynamique des fluides numérique afin de produire un jet cohérent et à faible vitesse, qui mouille délicatement la paroi du récipient plutôt que d’y éclabousser. Parallèlement à ces améliorations matérielles, la synchronisation du débit ajuste en temps réel la vitesse de remplissage pour qu’elle corresponde à la capacité du récipient à évacuer le gaz déplacé. Des vannes à entraînement servo et des variateurs de fréquence sur la pompe de produit permettent une augmentation précise de la vitesse au démarrage du remplissage, une vitesse constante pendant la phase centrale et un ralentissement maîtrisé avant l’arrêt. Lorsqu’elle est combinée au remplissage en contre-pression (isobare), cette approche intégrée réduit le volume de mousse de plus de 50 %, améliorant ainsi l’efficacité de la ligne, limitant les pertes de produit et préservant l’intégrité de la carbonatation.
Atteindre des niveaux de remplissage constants et une intégrité de la carbonatation
La loi d’Henry stipule que la concentration de CO₂ dissous est directement proportionnelle à sa pression partielle au-dessus du liquide, à température constante. En pratique, la solubilité est maximisée à basse température (2–8 °C) et sous pression élevée (2–5 bar). Si la contre-pression dans la chambre de remplissage chute en dessous du seuil d’équilibre requis pour maintenir le CO₂ en solution, des bulles se forment et s’échappent — provoquant des mousses, des niveaux de remplissage inconstants et une perte de carbonatation. Bien que les systèmes isobares maintiennent une pression constante dans l’espace libre tout au long du cycle de remplissage, de légères baisses de pression et des fluctuations de température du produit peuvent tout de même perturber la solubilité. Un contrôle dynamique de la contre-pression — utilisant un retour d’information en temps réel provenant de capteurs pour ajuster continuellement les profils de pression — préserve cet équilibre délicat. Cela garantit que le CO₂ reste entièrement dissous jusqu’à la fermeture, assurant une carbonatation uniforme et évitant des pertes volumétriques coûteuses. Un étalonnage précis des capteurs et des actionneurs est essentiel pour éviter une sous-carbonatation et une dérive du niveau de remplissage. Les sondes capacitives ou ultrasonores de niveau de remplissage doivent être vérifiées contre un étalon de référence au moins une fois par poste de travail ; un écart de ±1 mm peut entraîner une perte de plusieurs millilitres de produit par récipient. Les transducteurs de pression et les débitmètres doivent être étalonnés à l’aide de standards traçables NIST afin de garantir que les consignes de contre-pression et les débits liquides restent conformes aux spécifications de votre machine de remplissage de boissons gazeuses.
Réduction de la capture d’oxygène et de la contamination pendant le remplissage à grande vitesse
Minimiser la capture d’oxygène pendant le remplissage à grande vitesse des boissons gazeuses exige une conciliation rigoureuse entre la conception sanitaire et la dynamique des fluides. Les systèmes de nettoyage en place (CIP) nécessitent des surfaces lisses et sans recoins afin d’empêcher l’implantation microbienne, mais ces caractéristiques peuvent involontairement générer des turbulences augmentant l’entraînement d’oxygène. Puisque le processus de remplissage représente seulement 10 à 20 % de la teneur totale en oxygène d’un récipient scellé, l’optimisation de cette étape est critique. Les principaux fabricants y répondent en concevant des buses de remplissage dotées de géométries hygiéniques et entièrement vidangeables, permettant un écoulement laminaire doux, ascendant et sans perturbation, sans nuire à la facilité de nettoyage. Des cycles de pré-vidange et un dégazage ciblé au CO₂ réduisent encore davantage l’entrée d’oxygène tout en respectant les exigences sanitaires. Par exemple, un pré-vidange double ou triple, couplé à un bouchonnage immédiat, peut limiter l’entrée d’oxygène à moins de 30 ppb dans les systèmes modernes de machines de remplissage pour boissons gazeuses. La solution optimale consiste à choisir des machines intégrant des trajets d’écoulement hygiéniques avec un CIP automatisé, garantissant ainsi à la fois l’intégrité de l’écoulement laminaire et des performances aseptiques robustes.
Garantir l’intégrité de la fermeture après remplissage et la rétention de la carbonatation
Les dernières millisecondes du cycle de remplissage sont déterminantes pour la qualité du produit. Tout délai entre la fin du remplissage et la fermeture ouvre une fenêtre permettant l’échappement du CO₂ et l’entrée d’oxygène. Les machines de remplissage de boissons gazeuses les plus performantes privilégient la simultanéité « remplissage-fermeture » — exécutant la fermeture en moins de 100 ms. Des données montrent que cela limite la perte de CO₂ à moins de 1 %, préservant ainsi la pétillance souhaitée. Des retards atteignant 700 ms ou plus peuvent provoquer des pertes supérieures à 8 %, rendant les produits inadaptés aux marchés haut de gamme. La précision du bouchonnage est tout aussi essentielle. Les lignes avancées utilisent des systèmes pilotés par servo-moteurs pour appliquer un couple constant — généralement compris entre 8 et 12 Nm — atteignant un taux d’intégrité de la fermeture de 99,7 %, empêchant ainsi des fuites microscopiques pouvant réduire la durée de conservation jusqu’à 80 %.
| Délai de fermeture (ms) | Perte de CO₂ (%) | Impact opérationnel |
|---|---|---|
| < 100 ms | < 1% | Idéal pour les gammes de produits haut de gamme |
| 300–500 ms | 3%–5% | Acceptable pour les opérations à vitesse moyenne |
| > 700 ms | > 8 % | Perte importante ; inadapté aux produits haut de gamme |
Le choix de la doublure du bouchon joue également un rôle clé. Des polymères souples, non à base de PVC, tels que l’EVA ou le TPE, s’adaptent de façon fiable aux imperfections du récipient sans se déformer sous pression. Une étude menée en 2021 sur 12 000 récipients a révélé que les couvercles en aluminium scellés à chaud conservaient 98,7 % du CO₂ initial après six mois, surpassant ainsi les bouchons à vis classiques de 19 %. Ensemble, la synchronisation instantanée entre remplissage et scellement, l’application contrôlée du couple de vissage et les doublures hautes performances constituent une stratégie complète pour conserver durablement la carbonatation et assurer la stabilité gustative. En mettant en œuvre ces solutions éprouvées, les producteurs de boissons peuvent réduire considérablement le dégazage, améliorer la précision du remplissage et prolonger la durée de conservation dans leurs opérations de remplissage de boissons gazeuses.
Questions fréquemment posées
Comment la température influence-t-elle la solubilité du CO₂ dans les boissons ? La température affecte de façon inverse la solubilité du CO₂ : les boissons plus froides retiennent davantage de CO₂ dissous, tandis que les produits plus chauds favorisent la nucléation des bulles et l’écumage pendant le remplissage. Une élévation de seulement 2 °C peut réduire considérablement la capacité de rétention gazeuse.
Qu’est-ce que le contrôle dynamique de la contre-pression dans les machines de remplissage ? Le contrôle dynamique de la contre-pression utilise des retours capteurs pour ajuster en temps réel les profils de pression, garantissant ainsi que le CO₂ demeure dissous et que l’écumage soit minimisé. Ce dispositif est essentiel pour assurer une carbonatation constante dans les machines de remplissage de boissons gazeuses.
Pourquoi la synchronisation remplissage-bouchonnage est-elle critique ? Une synchronisation haute vitesse entre remplissage et bouchonnage empêche l’échappement de CO₂ et l’ingression d’oxygène, préservant ainsi la carbonatation du produit et la cohérence de sa qualité. Des retards supérieurs à 100 ms peuvent entraîner une perte mesurable de CO₂.
Quels sont les meilleurs matériaux pour les joints d’étanchéité des bouchons ? Des polymères non-PVC, tels que l’EVA et le TPE, offrent une flexibilité et un scellement fiable, réduisant ainsi la perte de CO₂ et préservant la durée de conservation. Des couvercles en aluminium scellés à chaud conservent 98,7 % du CO₂ initial après six mois.
Comment puis-je réduire les mousses dans ma machine de remplissage de boissons gazeuses ? La mousse peut être réduite grâce à une dégazification préalable, à une géométrie optimisée des buses avec un design à écoulement laminaire, et à une synchronisation du débit. Lorsqu’elle est combinée à un contrôle dynamique de la contre-pression, la réduction du volume de mousse peut dépasser 50 %.
Quel est le délai idéal de scellement pour les boissons gazeuses haut de gamme ? Pour les gammes de produits haut de gamme, le délai de scellement doit être inférieur à 100 ms, ce qui maintient la perte de CO₂ sous 1 %. Des délais supérieurs à 700 ms peuvent entraîner des pertes supérieures à 8 %, rendant les produits inadaptés aux marchés haut de gamme.